Uma placa UHMWPE pode parecer plana antes da usinagem, permanecer plana enquanto fixada a uma mesa CNC e, em seguida, desenvolver um arco perceptível logo após o componente acabado ser liberado.
Para os compradores, isso pode ser confuso.
A suposição imediata é muitas vezes que a máquina CNC era imprecisa ou que a matéria-prima estava com defeito Essas possibilidades deveriam ser verificadas, mas empenamento de folhas UHMWPE também pode resultar da interação entre a condição do material, geometria da peça, sequência de usinagem, fixação, temperatura e a quantidade de material removido de cada lado.
UHMWPE não é aço.
É um termoplástico com rigidez, comportamento térmico e resposta à contenção mecânica diferentes, uma estratégia de usinagem que funciona bem para uma placa metálica rígida pode não produzir o mesmo comportamento dimensional em um grande componente plástico.
Isto torna-se especialmente importante para:
- Longos trilhos guia
- Placas de desgaste grandes
- Painéis finos usinados
- Componentes planos largos
- Peças com bolsos profundos de um lado
- Componentes que requerem planicidade apertada
O objetivo não deve, portanto, ser prometer que toda chapa usinada permanecerá perfeitamente plana sob todas as condições Uma abordagem mais útil é entender o porquê empenamento de folhas UHMWPE ocorre e projeta a peça, o processo e o método de inspeção para reduzir o risco.
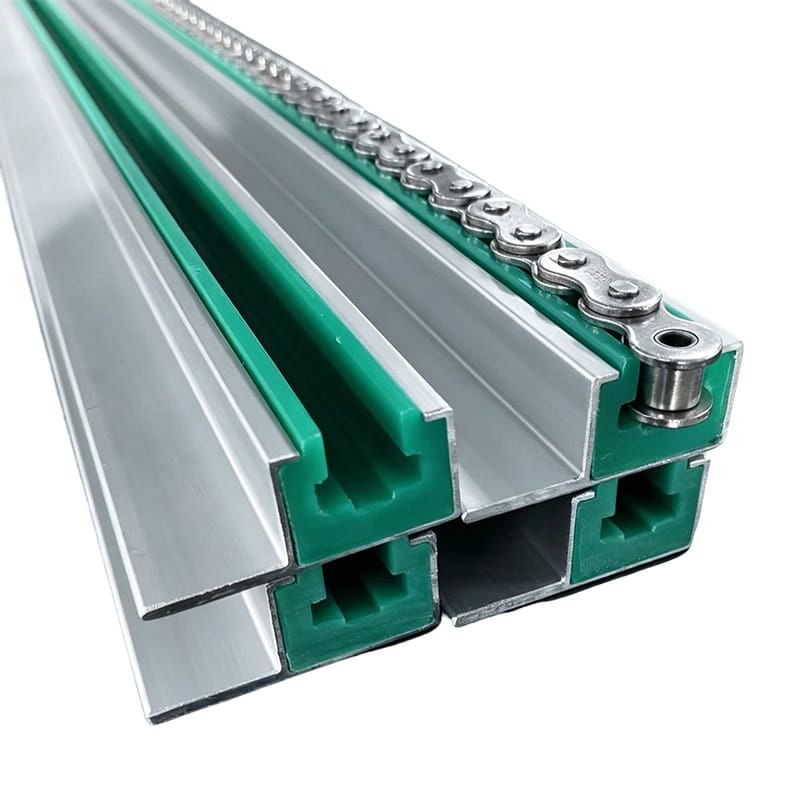
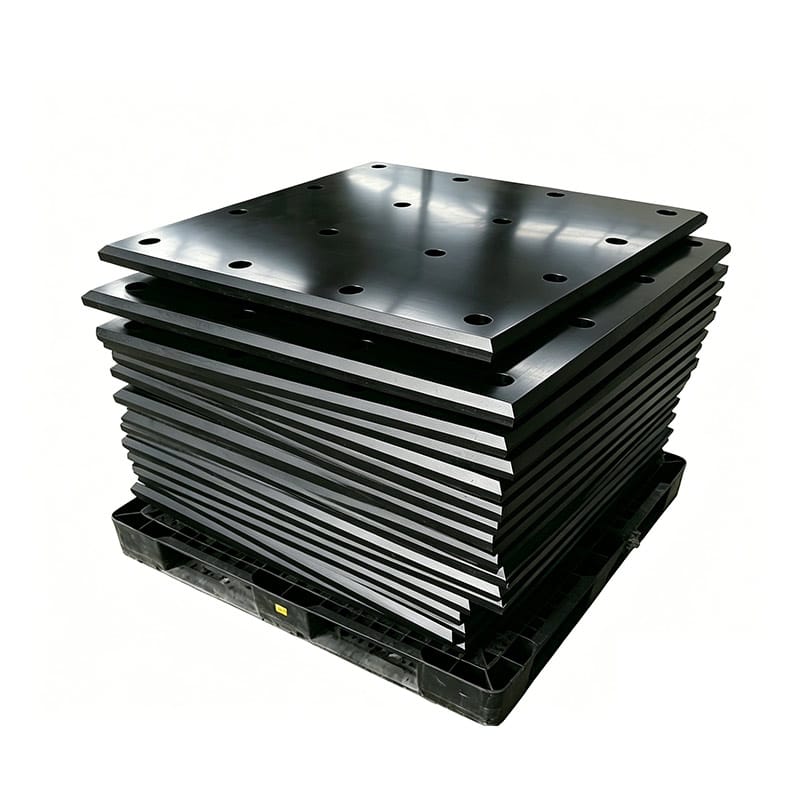
Suprimentos do Grupo Paowo chapas plásticas engenharia UHMWPE e fabrica peças usinadas personalizadas UHMWPE para aplicações industriais onde os requisitos dimensionais precisam ser considerados juntamente com o comportamento real do material.
Como é a deformação da folha UHMWPE?
empenamento de folhas UHMWPE nem sempre aparece na mesma forma.
Um componente acabado pode mostrar:
- Curvando-se ao longo de seu comprimento
- Curvatura em toda a sua largura
- Torcendo de canto a canto
- Bordas elevadas
- Uma seção central que não fica mais plana
- Distorção local perto de bolsos usinados
A deformação pode aparecer:
- Imediatamente após o desclampeamento
- Vários minutos depois
- Depois que o componente esfriar
- Durante o armazenamento
- Após instalação
- Depois que a máquina atinge a temperatura de funcionamento
O tempo fornece informações úteis para solução de problemas.
Se a peça mudar de forma imediatamente após a remoção das pinças, pode haver equilíbrio entre fixação ou remoção de material.
Se empenamento de folhas UHMWPE aparece após exposição térmica, temperatura de operação e contenção merecem maior atenção.
Por que o UHMWPE não se comporta como uma placa de metal
UHMWPE combina características úteis de desgaste e deslizamento com rigidez relativamente baixa em comparação com metais.
Isso importa durante a usinagem.
Uma chapa de aço pode tolerar muitas vezes:
- Força de aperto alta
- Usinagem unilateral agressiva
- Pequenos vãos sem suporte
sem apresentar o mesmo nível de deformação de uma peça plástica comparável.
UHMWPE requer uma mentalidade diferente.
O fabricante deve considerar:
- Como o espaço em branco é suportado
- Onde as pinças são posicionadas
- Quanto material é removido
- Se ambos os lados são usinados
- Como o calor é controlado
- Como a peça é suportada após a usinagem
Compreender essas diferenças é o primeiro passo para controlar empenamento de folhas UHMWPE.
O estresse residual pode contribuir para o empenamento da folha UHMWPE
O estoque de polímero bruto pode conter tensões internas de fabricação e resfriamento.
O nível exato depende do particular:
- Material
- Dimensões da folha
- Processo de fabricação
- Histórico de resfriamento
Uma folha pode parecer plana porque essas tensões internas são equilibradas.
A usinagem altera esse equilíbrio.
Se uma quantidade significativa de material for removida de um lado, as tensões que foram previamente equilibradas em toda a seção podem ser redistribuídas.
O resultado pode ser empenamento de folhas UHMWPE após usinagem.
Isto não significa que cada peça deformada prove que a folha tinha tensão residual inaceitável.
A geometria da peça e a estratégia de usinagem podem criar sintomas semelhantes.
Todo o processo deve ser revisto.
Por que a remoção desigual de materiais é um grande risco
Imagine começar com uma placa UHMWPE grossa.
O componente acabado requer que um lado permaneça praticamente inalterado enquanto o outro lado recebe:
- Vários bolsos profundos
- Ranhuras
- Recessos
- Usinagem de superfície grande
A seção transversal final não está mais equilibrada.
Este tipo de usinagem assimétrica pode aumentar o risco de empenamento de folhas UHMWPE porque o material foi removido de forma desigual.
Bolsos Grandes São Particularmente Importantes
Um bolso grande pode sair:
- Seções finas do piso
- Paredes flexíveis
- Espessura remanescente desigual
Mesmo que cada dimensão usinada esteja correta enquanto a peça está fixada, o componente pode relaxar depois de liberado.
Para grandes componentes UHMWPE usinados em CNC, o projeto deve, portanto, ser revisado antes da fabricação, em vez de assumir que a usinagem sozinha pode controlar a planicidade final.
Considere remover material de ambos os lados
Onde o projeto permitir, uma estratégia de usinagem balanceada pode ajudar a reduzir empenamento de folhas UHMWPE.
Em vez de remover toda a permissão de usinagem de uma face, o fabricante pode considerar a usinagem de ambos os lados em etapas.
Por exemplo:
- Áspero de um lado.
- Libere ou reposicione o componente.
- Áspero do lado oposto.
- Permita que a peça se estabilize quando apropriado.
- Termine superfícies críticas.
O processo exato depende de:
- Geometria da peça
- Matéria prima
- Tolerância final
- Equipamento
Não existe uma sequência universal para cada componente do UHMWPE, mas o princípio geral é útil:
evite desequilíbrio desnecessário na remoção de estoque.
Pressão de aperto pode ocultar temporariamente a deformação
Uma das causas mais importantes de confusão em empenamento de folhas UHMWPE investigações é pressão de fixação.
Suponha que uma peça bruta de UHMWPE ligeiramente curvada seja puxada contra uma mesa CNC usando braçadeiras fortes.
Enquanto a peça é fixada, a máquina a corta como se a peça em bruto estivesse perfeitamente plana.
A inspeção realizada no mesmo estado contido pode parecer aceitável.
Em seguida, as pinças são removidas.
O material retorna em direção à sua forma desenfreada.
O comprador pode ver um componente acabado deformado mesmo que o próprio programa de usinagem tenha seguido as coordenadas pretendidas.
O aperto excessivo pode distorcer o UHMWPE
Como o UHMWPE é mais compatível que o aço, a fixação excessiva pode comprimir ou dobrar localmente a peça bruta.
As consequências potenciais incluem:
- Variação da espessura após a libertação
- Curvando
- Buracos distorcidos
- Profundezas de bolso alteradas
- empenamento de folhas UHMWPE
O objetivo é segurar o componente com segurança sem forçá-lo a uma geometria artificial.
É aqui que a experiência em usinagem de plásticos de engenharia é importante.
Apoie a peça, não apenas as bordas
Folhas grandes podem precisar de suporte em toda a sua área.
Se uma placa larga for apoiada apenas ao redor do perímetro, o centro poderá se mover durante a usinagem.
O design apropriado do acessório pode envolver:
- Blocos apoio
- Placas sacrificiais
- Fixações vácuo
- Fixação distribuída
O método adequado depende da geometria.
Para componentes finos, um bom suporte pode ser especialmente importante no controle empenamento de folhas UHMWPE e mantendo a consistência dimensional.
O calor de usinagem pode afetar a estabilidade dimensional
O corte cria calor.
UHMWPE é um termoplástico, portanto a temperatura deve ser considerada durante a usinagem e inspeção.
O calor pode resultar de:
- Ferramentas opacas
- Esfregação excessiva
- Má evacuação de fichas
- Parâmetros de corte inadequados
- Engajamento contínuo longo da ferramenta
Se o componente ficar significativamente mais quente durante a usinagem, suas dimensões podem mudar temporariamente.
Se for medido imediatamente, o resultado pode não representar suas dimensões estabilizadas posteriormente.
O controle do calor faz, portanto, parte da redução empenamento de folhas UHMWPE risco.
Ferramentas afiadas ajudam a reduzir o calor
As ferramentas de corte afiadas permitem que a máquina corte o polímero em vez de esfregar excessivamente nele.
Isso pode melhorar:
- Formação de cavacos
- Qualidade superficial
- Controle temperatura
- Acabamento borda
Uma ferramenta opaca pode gerar calor desnecessário e deixar superfícies mais ásperas.
A condição da ferramenta deve, portanto, ser monitorada ao longo de um lote de produção.
Isto é especialmente relevante onde empenamento de folhas UHMWPE ou dimensões acabadas apertadas são preocupações.
A evacuação de chips também é importante
UHMWPE pode gerar chips longos ou contínuos durante a usinagem.
Se estas aparas permanecerem em redor da zona de corte, podem interferir com
- Movimento ferramenta
- Remoção calor
- Acabamento superficial
A evacuação eficaz do chip ajuda a manter um ambiente de usinagem mais controlado.
Um processo de usinagem limpo não elimina todos os movimentos dimensionais, mas remove uma fonte evitável de variação relacionada à temperatura.
Por que a espessura da parte é importante
As peças finas são geralmente mais flexíveis do que as partes grossas das mesmas dimensões planas.
Isso os torna mais sensíveis a:
- Apertando
- Remoção desigual de estoque
- Manuseio
- Armazenamento
Não se deve esperar que uma placa de 20 mm e um painel acabado de 5 mm se comportem de forma idêntica apenas porque ambos são UHMWPE.
À medida que a espessura restante diminui, o risco de visível empenamento de folhas UHMWPE pode aumentar, especialmente para painéis grandes.
Os designers devem, portanto, considerar:
- Relação comprimento-espessura
- Relação largura-espessura
- Área não suportada
- Profundidade bolso
em vez de especificar planicidade independentemente da geometria.
Componentes longos de UHMWPE requerem atenção especial
Partes longas amplificam os efeitos dimensionais.
Exemplos incluem:
- Tiras desgaste do transportador
- Trilhos guia
- Placas deslizantes máquina
- Componentes de desgaste estrutural longo
Mesmo uma curvatura modesta pode tornar-se visualmente óbvia a uma longa distância.
As partes longas também são mais afetadas por:
- Orientação armazenamento
- Expansão térmica
- Espaçamento de suporte
Para peças usinadas longas, empenamento de folhas UHMWPE deve ser discutido antes da citação se a planicidade ou retidão é funcionalmente crítica.
Por que requisitos de planicidade apertados podem aumentar o custo
Planicidade não é apenas mais um número de desenho.
Um requisito de planicidade muito apertado em um componente grande de UHMWPE pode influenciar:
- Seleção de estoque bruto
- Estratégia usinagem
- Fixação
- Inspeção
- Risco de sucata
Antes de aplicar tolerâncias de planicidade semelhantes a metais, pergunte:
A máquina realmente precisa desse nível de planicidade?
Se o componente for aparafusado a uma superfície plana rígida de aço, o requisito funcional pode diferir de uma placa de precisão independente.
Evitar requisitos desnecessariamente restritivos pode reduzir custos e empenamento de folhas UHMWPE disputas.
Defina se a planicidade é medida gratuitamente ou restringida
Este é um detalhe importante do desenho e da inspeção.
A peça deve ser inspecionada:
- Descansando livremente?
- Suportado em pontos especificados?
- Parafusado à máquina?
- Preso a um acessório de referência?
São condições diferentes.
Se o desenho simplesmente indicar um valor de planicidade sem especificar a condição de inspeção funcional, o comprador e o fornecedor poderão interpretar o requisito de forma diferente.
Para aplicações sensíveis a empenamento de folhas UHMWPE, concordam no apoio da inspeção antes da produção.
A temperatura durante a inspeção deve ser controlada
Um grande componente UHMWPE medido imediatamente após a usinagem ainda pode ser mais quente que o ambiente de inspeção.
Permitir que o componente atinja uma condição de inspeção estável pode melhorar a repetibilidade da medição.
Para projetos exigentes, comprador e fornecedor devem concordar em:
- Ambiente medição
- Período de estabilização, quando apropriado
- Condição de suporte
- Método de medição
Isso ajuda a distinguir real empenamento de folhas UHMWPE do movimento dimensional temporário associado à temperatura.
O armazenamento pode causar ou aumentar o empenamento aparente
A fabricação não é o estágio final que afeta a peça.
O armazenamento também é importante.
Imagine um painel UHMWPE longo e fino encostado diagonalmente em uma parede por semanas.
A gravidade e a flexibilidade do material podem influenciar a forma ao longo do tempo.
O mau armazenamento pode, portanto, contribuir para empenamento de folhas UHMWPE após usinagem.
Armazene peças planas grandes adequadamente
Sempre que possível, folhas e painéis grandes devem ser apoiados de uma forma que evite flexões sustentadas desnecessárias.
Considerações importantes de armazenamento incluem:
- Suporte plano
- Empilhamento uniforme
- Evitando cargas pontuais pesadas
- Temperatura
- Orientação a longo prazo
Guias longas e estreitas podem exigir suporte distribuído ao longo de seu comprimento.
O melhor arranjo depende da geometria da peça acabada.
A embalagem pode afetar peças longas durante o envio
Um guia cuidadosamente usinado ainda pode chegar curvado se for embalado sem suporte suficiente.
Para componentes longos, a embalagem deve impedir
- Dobragem excessiva
- Saliência não suportada
- Peças pesadas carregando em peças finas
Isto significa que os requisitos de embalagem devem ser incluídos quando empenamento de folhas UHMWPE é uma preocupação crítica.
Um relatório de inspeção dimensional da fábrica não pode controlar danos ou deformações causados por um suporte de transporte deficiente.
A temperatura operacional pode alterar a forma instalada
Alguns componentes permanecem planos após a usinagem, mas mudam durante a operação da máquina.
Este é um problema diferente da deformação imediata pós-usinagem.
UHMWPE responde às mudanças de temperatura.
Se uma peça longa for montada rigidamente e depois aquecida, sua tentativa de expansão pode criar:
- Curvando
- Baldeação
- Pressão de contato aumentada
Nesta situação, o que parece ser empenamento de folhas UHMWPE pode realmente ser um problema de instalação e expansão térmica.
Peças longas podem precisar de permissão de movimento
Dependendo do design, os arranjos de montagem podem ser usados:
- Um ponto fixo definido
- Furos de montagem ranhurados
- Posições flutuantes
- Expansão lacunas
O objetivo é controlar a posição da peça, permitindo ao mesmo tempo o movimento dimensional adequado.
A disposição correcta depende de
- Comprimento parcial
- Faixa de temperatura operacional
- Equipamento geometria
Não adicione slots automaticamente sem revisão de engenharia, mas não presuma que um componente plástico longo também deva ser travado como uma placa de aço.
A instalação em uma superfície irregular pode distorcer a peça
Um componente UHMWPE plano instalado em uma estrutura de aço empenada ou irregular pode se conformar parcialmente a essa superfície.
Uma vez apertados os fixadores, o conjunto acabado pode parecer distorcido.
Antes de culpar empenamento de folhas UHMWPE, inspecione o substrato.
Verifique se:
- Aço dobrado
- Distorção solda
- Acúmulo de corrosão
- Almofadas de montagem irregulares
- Detritos por baixo da peça
A superfície de montagem pode estar criando o formato final.
Torque de fixação pode criar distorção local
Parafusos excessivamente apertados podem comprimir UHMWPE localmente.
Se os fixadores forem distribuídos de forma desigual, a distorção resultante pode aparecer como:
- Ondulação
- Seções elevadas
- Curvando-se em torno de buracos
O sistema de fixação apropriado deve considerar:
- Tamanho da arruela
- Geometria furo
- Espessura material
- Movimento necessário
Para painéis grandes, práticas uniformes de instalação podem ajudar a reduzir a montagem induzida empenamento de folhas UHMWPE.
Por que escareadores profundos precisam de um design cuidadoso
Furos escareados são comuns em revestimentos de desgaste e placas deslizantes porque mantêm as cabeças dos fixadores abaixo da superfície de trabalho.
No entanto, um escareador profundo remove o material ao redor do furo.
Em componentes finos, isso pode reduzir a rigidez local.
Se muitos escareadores profundos estiverem concentrados perto de uma borda, eles podem contribuir para uma geometria mais flexível.
O projeto do escareador deve, portanto, ser considerado em conjunto com:
- Espessura terminada
- Espaçamento entre furos
- Distância borda
em vez de ser tratado como uma característica puramente cosmética.
A planicidade da folha bruta deve ser verificada antes da usinagem
Se a planicidade acabada for importante, inspecione a matéria-prima antes de usinar.
Documentar a condição inicial ajuda a responder a uma importante pergunta de solução de problemas:
O espaço em branco já estava curvado antes da usinagem?
O fabricante pode gravar:
- Espessura crua
- Planicidade crua
- Identificação material
- Dimensões da folha
Isso fornece uma base mais sólida para diagnóstico posterior empenamento de folhas UHMWPE.
Informações sobre lotes de materiais podem ajudar na solução de problemas
Se várias partes de um lote apresentarem comportamento incomum, enquanto as partes anteriores não, as informações do lote de material poderão ser úteis.
Grave onde disponível:
- Grau material
- Lote
- Fornecedor
- Tamanho da folha
Isso não prova automaticamente que a matéria-prima é responsável, mas ajuda a separar as variáveis do material das variáveis de usinagem e projeto.
Para programas OEM repetidos, a rastreabilidade pode fazer empenamento de folhas UHMWPE investigações muito mais sistemáticas.
Como reduzir a deformação da folha UHMWPE durante o design
O melhor momento para abordar a estabilidade dimensional é antes do início da usinagem.
As estratégias de design podem incluir:
Evite painéis grandes desnecessariamente finos
Se a rigidez for importante, reter mais espessura da seção pode ajudar.
Evite bolsos unilaterais extremos
Sempre que possível, mantenha a geometria razoavelmente equilibrada.
Identifique apenas requisitos de planicidade verdadeiramente críticos
Não aplique expectativas de metal de precisão quando o aplicativo não precisar delas.
Permitir Movimento Térmico Apropriado
Peças longas instaladas devem ser revisadas quanto aos efeitos da temperatura.
Considere o suporte de montagem
Um componente totalmente suportado por uma estrutura de máquina tem requisitos diferentes de um painel independente.
Essas decisões podem ter mais influência sobre empenamento de folhas UHMWPE do que simplesmente solicitar uma tolerância de usinagem mais apertada.
Como reduzir a deformação da folha UHMWPE durante a usinagem
O plano de fabrico pode incluir vários controlos.
Inspecione o Raw Blank
Confirme o arqueamento ou distorção óbvia antes de usinar.
Use fixação apropriada
Apoie a peça sem forçá-la desnecessariamente.
Força de fixação de controle
Evite distorcer o plástico simplesmente para segurá-lo com segurança.
Remoção de material de equilíbrio
Sempre que possível, evite a remoção unilateral extrema de estoque.
Use ferramentas afiadas
Reduza a fricção e o excesso de calor.
Gerenciar evacuação de chip
Mantenha a zona de corte limpa.
Permitir a Estabilização Antes da Inspeção Final
Quando os requisitos dimensionais o justificarem, inspecione o componente sob uma condição estável acordada.
Nem todos os componentes requerem todas as etapas, mas estas medidas proporcionam um quadro útil para o controlo empenamento de folhas UHMWPE.
Como reduzir o empenamento durante o envio e armazenamento
Após usinagem:
- Apoie componentes longos adequadamente
- Evite flexão prolongada sem suporte
- Mantenha as diferentes partes organizadas
- Evite cargas pontuais pesadas em painéis finos
- Use embalagens adequadas à geometria
Se a peça tiver requisitos rigorosos de planicidade, inclua as expectativas de embalagem na especificação de compra.
Isso ajuda a evitar que os controles de fabricação sejam desfeitos durante o transporte.
Como solucionar problemas de uma peça UHMWPE distorcida
Quando empenamento de folhas UHMWPE já ocorreu, use uma investigação estruturada.
Confirmar a Revisão do Desenho
Certifique-se de que a geometria correta foi fabricada.
Gravar a Forma Deformada
Documentar se a peça é:
- Curvado
- Torcido
- Ondulado
- Distorcido localmente
Meça a espessura bruta e acabada
Espessura com acabamento irregular pode fornecer pistas.
Revise a sequência de usinagem
Determine quanto material foi removido de cada lado.
Revisão Fixação
Pergunte se a peça foi forçada a ficar plana durante a usinagem.
Se um espaço em branco naturalmente curvado foi preso firmemente contra a mesa da máquina, o componente acabado pode parecer plano enquanto contido, mas se mover após a liberação.
Revisão:
- Locais braçadeira
- Pressão braçadeira
- Pontos apoio
- Uso do dispositivo bonde do vácuo
- Se a peça foi medida enquanto ainda estava presa
Verificar Temperatura
Determine se a deformação apareceu:
- Durante usinagem
- Imediatamente após a usinagem
- Após arrefecimento
- Durante a operação da máquina
Se a peça foi inspecionada ainda quente, a geometria medida pode não representar sua condição estabilizada.
O movimento dimensional relacionado com a temperatura deve, portanto, ser separado do permanente empenamento de folhas UHMWPE.
Revise o armazenamento e o envio
Confirme como a peça foi suportada após a usinagem.
Verifique se foi:
- Armazenado
- Inclinada verticalmente
- Sem suporte em um longo período
- Carregado sob outras peças
- Mal apoiado durante o transporte
Peças UHMWPE longas ou finas podem mudar de forma se permanecerem sob flexão sustentada.
Inspecione a superfície de montagem da máquina
O problema pode ser criado durante a instalação e não durante a usinagem.
Verifique a estrutura de aço ou de suporte para:
- Desigualdade
- Distorção solda
- Acúmulo de corrosão
- Detritos
- Suportes dobrados
- Pontos de montagem desalinhados
Uma peça plástica plana pode ficar distorcida quando é apertada em uma superfície irregular.
Revisão Instalação Fastener
Verifique se os parafusos ou braçadeiras foram apertados de forma desigual.
Procure por:
- Compressão local
- Impressões arruela
- Distorção em torno de buracos
- Áreas elevadas entre fixadores
Se a forma instalada diferir substancialmente da forma de estado livre, o método de montagem pode estar contribuindo para o problema.
Compare medições de estado livre e instaladas
Quando for prático, meça o componente:
- Removido da máquina
- Instalado na máquina
Isso ajuda a determinar se empenamento de folhas UHMWPE origina-se na própria peça ou está sendo imposta pela assembleia.
Uma revisão estruturada evita que todos os problemas dimensionais sejam atribuídos à matéria-prima ou à precisão do CNC sem evidências.
Erros comuns de deformação de folhas UHMWPE
Apertando a tolerância à planicidade sem alterar o design
Se o componente for muito fino, longo ou fortemente encaçapado, simplesmente especificar uma planicidade mais apertada pode não abordar a razão pela qual ele está se movendo.
A geometria em si pode precisar de revisão.
Usinagem de um lado fortemente e sem esperar movimento
A remoção de uma grande quantidade de material de apenas uma face pode aumentar o risco de movimento dimensional.
Quando for prático, a estratégia de usinagem deve considerar o equilíbrio da remoção de material.
Forçando o plano em branco durante a usinagem
Isso pode criar um resultado enganoso.
Uma peça pode parecer perfeita na mesa CNC e depois curvar-se assim que o acessório for liberado.
Medindo a peça enquanto ela ainda está quente
O calor de usinagem pode mudar temporariamente as dimensões.
Se a planicidade ou espessura for crítica, as condições de medição devem ser previamente acordadas.
Armazenamento de peças longas sem suporte
Uma longa guia ou placa inclinada sem suporte por um longo período pode desenvolver curvatura visível.
O armazenamento deve corresponder à geometria da peça.
Ignorando a Superfície de Montagem
Uma estrutura de máquina irregular pode distorcer um componente UHMWPE usinado corretamente.
Inspecione sempre a peça e a estrutura na qual ela está instalada.
Supondo que cada parte distorcida signifique matéria-prima ruim
A condição material é uma causa possível, mas também o são
- Sequência usinagem
- Fixação
- Calor
- Geometria
- Embalagem
- Instalação
A causa raiz deve ser estabelecida antes de rejeitar um lote inteiro de material.
Usando regras de design de estilo metálico sem revisão
UHMWPE tem a rigidez e o comportamento térmico diferentes do aço ou do alumínio.
Uma geometria originalmente projetada para metal pode precisar de alterações em:
- Espessura
- Suporte
- Tolerância
- Montagem
Ignorando a temperatura operacional
Uma peça que permanece plana à temperatura ambiente pode mudar de forma após o aquecimento do equipamento.
Componentes longos de UHMWPE devem ser revisados quanto ao movimento térmico durante o serviço.
Perguntas frequentes sobre distorção de folhas UHMWPE
Por que o UHMWPE se dobra após a usinagem CNC?
Contribuintes comuns incluem:
- Estresse residual
- Remoção desigual de material
- Fixação excessiva
- Usinagem calor
- Geometria fina
- Suporte deficiente após a usinagem
A causa real pode envolver mais de um fator.
A deformação da folha UHMWPE pode ser completamente eliminada?
Não é realista garantir movimento de dimensão zero para cada peça e condição de operação do UHMWPE.
No entanto, muitas vezes o risco pode ser reduzido significativamente através de:
- Melhor projeto de peças
- Matéria prima controlada
- Fixação apropriada
- Usinagem balanceada
- Controle temperatura
- Armazenamento correto
Usinagem Ambos os Lados Ajuda a Reduzir Warping?
Pode ajudar em algumas aplicações porque pode criar um processo de remoção de material mais equilibrado.
A sequência adequada depende de
- Espessura da peça
- Geometria
- Quantidade de estoque removida
- Tolerância final
Deve ser planejado para o componente específico.
Por que minha parte UHMWPE está plana enquanto está presa, mas dobrada após o lançamento?
O acessório pode forçar a peça a ficar plana.
Quando as pinças são removidas, o material pode voltar para sua forma natural desenfreada.
É por isso que a inspeção do Estado livre é importante quando a planicidade é importante.
O calor pode causar deformação da folha UHMWPE?
Sim.
O calor gerado durante a usinagem ou operação pode contribuir para o movimento dimensional.
As fontes potenciais incluem:
- Ferramentas opacas
- Esfregação excessiva
- Operação de alta fricção
- Calor de processo próximo
A temperatura real deve ser medida quando houver suspeita de efeitos térmicos.
Peças UHMWPE mais grossas têm menos probabilidade de deformar?
Maior espessura geralmente aumenta a rigidez da seção.
No entanto, a espessura por si só não elimina empenamento de folhas UHMWPE causado por:
- Estresse residual
- Usinagem unilateral severa
- Apertando
- Temperatura
- Instalação deficiente
As folhas UHMWPE devem ser armazenadas planas?
Grandes chapas planas e painéis usinados geralmente devem ser suportados de forma a evitar flexões sustentadas desnecessárias.
Longos trilhos guia podem precisar de suporte ao longo de seu comprimento.
O arranjo exato de armazenamento depende da geometria da peça.
Uma peça UHMWPE empenada pode ser endireitada?
Possivelmente, dependendo de:
- Grau de deformação
- Geometria
- Causa
- Tolerância final
- Aplicação
No entanto, corrigir uma parte deformada sem identificar a causa raiz pode permitir que o mesmo problema retorne no próximo lote.
Devo especificar planicidade muito apertada para UHMWPE?
Somente se o aplicativo realmente exigir.
Requisitos de planicidade muito apertados em componentes UHMWPE grandes ou finos podem aumentar:
- Complexidade de fabricação
- Esforço de inspeção
- Custo
- Risco de sucata
O requisito deve ser baseado na função.
A má embalagem pode causar empenamento da folha UHMWPE?
Sim.
Um componente longo ou fino pode deformar-se se for transportado com
- Apoio insuficiente
- Cargas pontuais pesadas
- Dobragem excessiva
A embalagem deve ser considerada parte do controle dimensional para peças sensíveis.
Os parafusos sobre-apertados podem Warp uma peça de UHMWPE?
Sim.
UHMWPE pode deformar localmente sob pressão de fixação excessiva.
O aperto desigual do parafuso também pode forçar uma placa grande a uma condição instalada não plana.
Lista de verificação de solução de problemas de distorção UHMWPE
Ao solicitar suporte técnico, forneça as seguintes informações.
Material
- Grau UHMWPE
- Espessura da folha crua
- Dimensões da folha bruta
- Lote de material, se disponível
- Rota de fabricação, se conhecida
Parte Terminada
- Comprimento
- Largura
- Espessura terminada
- Profundidade bolso
- Profundidade sulco
- Revisão desenho
- Planicidade necessária
Condição Warping
- Arco máximo medido
- Direção do arco
- Torça se presente
- Localização da deformação
- Fotografias
- Quando a deformação apareceu pela primeira vez
Usinagem Informações
- Valor removido de cada lado
- Sequência de desbaste e acabamento
- Método de fixação
- Método de suporte
- Se a peça foi inspecionada enquanto contida
- Informações sobre ferramentas, se relevante
Temperatura
- Temperatura aproximada de usinagem
- Temperatura de inspeção
- Temperatura de funcionamento
- Se a distorção muda após o resfriamento
Armazenamento e Envio
- Orientação armazenamento
- Duração do armazenamento
- Método de embalagem
- Suporte envio
Instalação
- Condição da superfície de montagem
- Arranjo fixador
- Espaçamento de suporte
- Locais de parafuso ou grampo
- Fotografias instaladas
Esses insumos fornecem uma base muito mais sólida para revisão empenamento de folhas UHMWPE do que uma mensagem dizendo apenas que a placa acabada é “bent.”
Conclusão
empenamento de folhas UHMWPE após a usinagem, geralmente é melhor entendido como um problema de estabilidade dimensional envolvendo todo o processo de fabricação e instalação.
Os possíveis contribuidores incluem:
- Estresse do material residual
- Remoção desigual de estoque
- Fixação excessiva
- Usinagem calor
- Geometria fina ou assimétrica
- Condição de inspeção
- Armazenamento
- Transporte
- Expansão térmica
- Restrição instalação
A solução correta, portanto, nem sempre é uma tolerância de usinagem mais rígida.
Em muitos casos, melhores resultados vêm da revisão do componente antes da produção.
Isso pode incluir:
- Remoção material balanceamento
- Apoiando o espaço em branco corretamente
- Reduzindo a pressão desnecessária da braçadeira
- Controlando calor
- Definindo requisitos realistas de planicidade
- Melhorando a embalagem
- Permitindo movimento térmico apropriado
- Verificação da superfície de montagem
Para os compradores, os desenhos mais úteis são aqueles que distinguem os requisitos funcionais da precisão cosmética.
Se apenas uma superfície deve acasalar com precisão para uma estrutura de máquina, que deve ser clara Se a planicidade de estado livre é crítica, a condição de inspeção deve ser definida.
Isso permite que o fabricante projete o processo de usinagem e inspeção em torno de como o componente será realmente usado.
Suprimentos do Grupo Paowo chapas plásticas engenharia UHMWPE e fabrica peças usinadas personalizadas UHMWPE para aplicações industriais de desgaste, guia, deslizamento e OEM.
Solicite um Orçamento
Se você estiver solucionando problemas empenamento de folhas UHMWPE ou planejando um grande componente UHMWPE usinado por CNC, envie 1TP3 T Group your:
- Desenho 2D
- Arquivo STEP
- Grau UHMWPE
- Espessura crua e terminada
- Dimensões gerais
- Requisito de planicidade
- Detalhes do bolso e da ranhura
- Temperatura de funcionamento
- Método montagem
- Medições de deformação existentes
- Fotos do componente
Essas entradas podem ajudar a identificar se o principal risco vem da condição do material, sequência de usinagem, fixação, geometria, armazenamento ou instalação antes que o próximo lote de produção seja liberado.