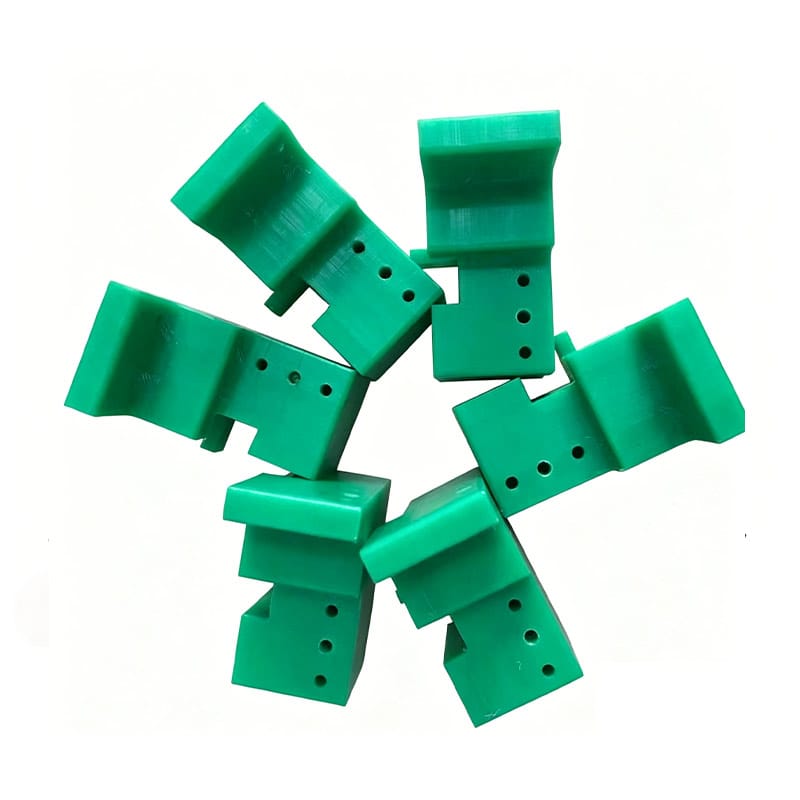
Um componente personalizado de UHMWPE chega da oficina mecânica As dimensões são verificadas em relação ao desenho, o relatório de inspeção parece aceitável e a peça se encaixa durante uma montagem de teste.
Então o equipamento começa a funcionar.
Várias horas depois, o componente começa a arrastar Um bloco deslizante fica apertado em seu trilho Um guia perde a folga pretendida Um componente de desgaste que se moveu livremente durante a instalação começa a esfregar contra sua superfície de acoplamento.
É fácil supor que a peça foi usinada incorretamente.
Às vezes era Mas, em muitos casos, começa a investigação mais útil Mudança dimensional parcial UHMWPE em condições reais de operação.
Um componente plástico usinado não permanece necessariamente exatamente nas mesmas dimensões que tinha durante a inspeção. Temperatura, carga sustentada, restrição do conjunto, movimento da peça correspondente, tensão de usinagem e folga projetada no conjunto podem influenciar o que acontece após a entrada em serviço da máquina.
Isto é particularmente importante quando um desenho originalmente projetado para metal é reutilizado para UHMWPE sem reconsiderar o comportamento do material.
Para engenheiros, compradores OEM e equipes de manutenção, solução de problemas Mudança dimensional parcial UHMWPE requer separar três questões:
- A peça foi fabricada de acordo com o desenho combinado?
- Suas dimensões ou forma mudaram durante a operação?
- A geometria da máquina circundante mudou em relação à peça plástica?
Este guia explica como diagnosticar essas possibilidades antes de encomendar automaticamente outro componente com tolerâncias mais rigorosas.
Por que a mudança dimensional parcial da UHMWPE acontece
UHMWPE é amplamente utilizado para componentes industriais de desgaste e deslizamento porque oferece uma combinação útil de baixo atrito, tenacidade, resistência ao desgaste e baixa absorção de umidade.
Mas ainda é um termoplástico.
Seu comportamento dimensional difere significativamente do aço e de muitos outros metais.
Um componente instalado pode responder a:
- Temperatura
- Carga mecânica contínua
- Apertando
- Vãos não suportados
- Restrição térmica
- Usinagem
- Tempo em serviço
Isso significa que uma dimensão medida na mesa de inspeção pode não descrever a geometria exata do componente após várias horas de operação.
Compreender essa diferença é fundamental para diagnosticar Mudança dimensional parcial UHMWPE.
Comece confirmando se a peça estava realmente em tolerância
Antes de investigar a temperatura ou fluência, verifique a condição básica de fabricação.
Não presuma que a peça estava correta simplesmente porque passou por uma verificação visual.
Da mesma forma, não presuma que a oficina mecânica cometeu um erro simplesmente porque o componente se liga posteriormente.
Revisão:
- Revisão de desenho aprovada
- Especificação material
- Relatório inspeção
- Método de medição
- Temperatura de inspeção
- Dimensões críticas
- Referências de dados
Para peças usinadas personalizadas UHMWPE, as dimensões de inspeção mais importantes devem corresponder às características que controlam a montagem e o movimento reais.
Meça a peça novamente após a remoção
Se possível, remova o componente problemático e meça-o depois de retornar a uma condição estável.
Comparar:
inspeção original → condição em serviço → inspeção pós-serviço
Esta comparação pode fornecer evidências valiosas.
Se a peça retornar perto de suas dimensões originais após o resfriamento e descarga, a temperatura ou a carga operacional podem estar contribuindo para o problema.
Se a diferença dimensional se mantiver, investigar
- Deformação permanente
- Desgaste
- Rastejar
- Danos na montagem
- Remoção material
- Diferenças de medição
Uma única medida raramente explica o todo Mudança dimensional parcial UHMWPE problema.
A expansão térmica é uma das primeiras coisas a verificar
A temperatura é uma razão comum pela qual um componente UHMWPE que se ajusta durante a instalação fica mais apertado durante a operação.
UHMWPE expande-se à medida que a temperatura sobe.
Os componentes de aço ao seu redor também se expandem, mas não necessariamente na mesma proporção.
O movimento relativo entre os dois materiais pode reduzir a folga originalmente disponível na montagem.
Por que os componentes longos são mais sensíveis
A mudança dimensional térmica aumenta com o comprimento do componente.
Para uma estimativa simplificada de engenharia:
ΔL = α× L × ΔT
Onde:
- ΔL = mudança no comprimento
- α = coeficiente de expansão térmica linear
- L = comprimento original
- ΔT = mudança de temperatura
O coeficiente apropriado deve provir de dados técnicos para o grau real do material e condições relevantes.
Não inserir um valor genérico num desenho final sem verificar os dados do fornecedor.
O conceito importante é que um guia UHMWPE longo pode experimentar um movimento muito mais absoluto do que uma pequena arruela exposta à mesma mudança de temperatura.
A temperatura da máquina pode ser maior que a temperatura ambiente
Um componente pode ser inspecionado aproximadamente à temperatura ambiente, mas operar em uma máquina mais quente.
O calor pode vir de:
- Fricção
- Motores
- Rolamentos
- Equipamento de processo próximo
- Produtos aquecidos
- Recintos
- Condições ambientais da fábrica
Se Mudança dimensional parcial UHMWPE suspeita-se que meça a temperatura real no componente em vez de usar a temperatura ambiente geral.
As medidas úteis incluem:
- Temperatura antes da inicialização
- Temperatura após uma hora
- Temperatura durante operação constante
- Temperatura máxima durante o turno
Isto pode revelar se a ligação aparece aproximadamente ao mesmo tempo que o componente atinge uma temperatura operacional mais elevada.
A fricção pode criar aquecimento localizado
O processo às vezes pode se tornar auto-reforçado.
Um componente começa com um pouco de folga.
Deslizar cria atrito.
A fricção cria calor.
O UHMWPE se expande.
A depuração diminui ainda mais.
O atrito então aumenta novamente.
O operador só poderá notar a fase final, quando o movimento se tornar difícil.
É por isso que a Mudança dimensional parcial UHMWPE a investigação deve observar tanto a temperatura quanto a folga original.
Substituir a peça por outra nas mesmas dimensões pode reproduzir o problema.
A liberação deve ser projetada para condições operacionais
Um componente plástico deslizante precisa de folga funcional suficiente para as condições que realmente experimentará.
Isso pode incluir subsídio para:
- Tolerância fabricação
- Expansão térmica
- Tolerância de partes correspondentes
- Alinhamento
- Contaminação
- Desgaste detritos
Um erro comum é projetar o conjunto de modo que pareça preciso à temperatura ambiente, mas quase não deixe espaço para movimentos dimensionais.
Para componentes deslizantes UHMWPE, a melhor folga não é necessariamente a menor folga.
É a folga que permite que o conjunto funcione em toda a faixa operacional esperada.
Por que as conversões metal-plástico precisam de atenção especial
Muitas peças personalizadas de UHMWPE começam como substituições de componentes originalmente feitos de:
- Aço
- Alumínio
- Bronze
- Outro plástico de engenharia
Copiar a geometria externa pode ser útil como ponto de partida.
Mas copiar todas as tolerâncias e autorizações pode não ser apropriado.
O novo material pode comportar-se de forma diferente em:
- Expansão térmica
- Rigidez
- Rastejar
- Fricção
- Resposta à umidade
Se um componente metálico operado anteriormente com uma folga de funcionamento muito pequena, usar a mesma folga para UHMWPE pode criar problemas.
O desenho deve ser revisado em torno do novo material, em vez de tratado como independente do material.
Carga sustentada pode causar fluência
A temperatura não é a única fonte de Mudança dimensional parcial UHMWPE.
Os termoplásticos podem deformar-se gradualmente quando submetidos a tensões sustentadas.
Essa deformação dependente do tempo é comumente chamada de fluência.
Imagine um bloco UHMWPE carregando uma carga compressiva contínua.
Mesmo que a carga inicial não cause falha imediata, a geometria pode mudar gradualmente ao longo do tempo.
Isso pode importar em:
- Blocos apoio
- Guias carregados
- Desgaste almofadas
- Espaçadores
- Rolamentos deslizantes
- Componentes presos
A fluência é diferente da deformação elástica imediata
Um material pode deformar-se imediatamente quando a carga é aplicada e depois recuperar quando a carga é removida.
A fluência refere-se à deformação que se desenvolve com o tempo sob carga sustentada.
A extensão depende de fatores que incluem
- Estresse
- Temperatura
- Tempo
- Grau material
- Geometria componente
Temperaturas mais altas podem tornar a deformação dependente do tempo mais significativa.
Portanto, um componente que funciona durante um curto teste de instalação pode se comportar de maneira diferente após dias ou meses sob carregamento contínuo.
Fixadores excessivamente apertados podem distorcer as peças UHMWPE
Outra causa comum de aparente Mudança dimensional parcial UHMWPE é restrição de montagem.
As peças plásticas nem sempre devem ser fixadas de forma tão agressiva quanto os componentes metálicos.
O aperto excessivo do parafuso pode causar:
- Compressão local
- Reentrância superficial
- Distorção
- Curvando
- Limpeza alterada
A peça pode ter estado perfeitamente dentro da tolerância antes da instalação.
Após a fixação, sua geometria não poderá mais corresponder à condição de inspeção.
Olhe ao redor dos furos de montagem
Se ocorrer ligação após a montagem, inspecione para:
- Impressões profundas da arruela
- Distorção em torno dos parafusos
- Rachaduras
- Material franzido
- Superfícies curvadas
Compare as dimensões antes e depois do aperto, se possível.
O problema pode ser induzido pela instalação e não por um erro de usinagem.
A montagem rígida pode restringir o movimento térmico
Componentes longos de UHMWPE não devem ser travados automaticamente em todos os pontos de montagem.
Se uma guia longa for fixada de modo que o movimento térmico não possa ocorrer, a expansão pode aparecer como:
- Curvando
- Baldeação
- Incrustação local
- Pressão de contato aumentada
Dependendo da aplicação, o conceito de montagem pode usar um ponto fixo controlado combinado com recursos que permitem o movimento em outro lugar.
O arranjo exato deve ser projetado para o componente e o equipamento.
Isto é particularmente relevante para guias de transporte longas e tiras de desgaste.
A parte de acasalamento pode ser o componente que mudou
Quando uma peça UHMWPE se liga, a atenção naturalmente se concentra no componente plástico.
Mas a estrutura de acasalamento também deve ser inspecionada.
Os possíveis problemas incluem:
- Desalinhamento do trilho de aço
- Movimento do eixo
- Distorção de quadro
- Desgaste rolamento
- Colchetes soltos
- Movimento térmico
- Erro de instalação
Suponha que um bloco deslizante UHMWPE se encaixe corretamente em um trilho de aço durante a inspeção.
Se o trilho ficar desalinhado após o aquecimento da máquina, o bloco pode se ligar mesmo que suas próprias dimensões permaneçam aceitáveis.
Um completo Mudança dimensional parcial UHMWPE a investigação deve, portanto, medir a montagem e não apenas a parte plástica.
O alinhamento pode imitar o crescimento dimensional
Um pequeno erro de alinhamento pode produzir sintomas semelhantes a um componente superdimensionado.
Por exemplo, dois trilhos paralelos podem ser espaçados corretamente em uma extremidade, mas convergir ligeiramente ao longo de seu comprimento.
Um controle deslizante UHMWPE pode se mover livremente pela primeira seção e se unir mais ao longo da máquina.
A conclusão imediata pode ser:
“O plástico expandido.”
Mas o problema real pode ser a geometria do trilho.
Antes de alterar as dimensões do UHMWPE, meça:
- Paralelismo
- Retireza
- Espaçamento ferroviário
- Alinhamento eixo
- Posição montagem
Isso evita resolver o problema errado.
A contaminação pode reduzir a folga de funcionamento
Poeira e detritos também podem criar aparente Mudança dimensional parcial UHMWPE.
As partículas podem acumular-se entre superfícies deslizantes.
Contaminantes comuns incluem:
- Areia
- Poeira
- Lascas metal
- Detritos do produto
- Fragmentos embalagem
- Material de processo seco
Mesmo um pequeno acúmulo pode ser importante em uma montagem projetada com folga limitada.
Partículas duras também podem aumentar o atrito e criar calor adicional.
Ao solucionar problemas, inspecione a superfície do UHMWPE e o componente correspondente em busca de detritos ou pontuações incorporados.
UHMWPE tem baixa absorção de umidade, mas não ignore toda a montagem
O UHMWPE é frequentemente escolhido em parte porque sua absorção de umidade é baixa em comparação com alguns outros plásticos de engenharia.
Isso pode ser vantajoso em:
- Ambientes de lavagem
- Equipamento exterior
- Processamento de alimentos
- Transportadores úmidos
No entanto, a baixa absorção de umidade não significa que todos os problemas dimensionais em uma máquina úmida possam ser ignorados.
A água pode afetar:
- Contaminação
- Lubrificação
- Temperatura
- Corrosão metálica
- Materiais adjacentes
Se outro plástico no conjunto absorver mais umidade, as dimensões relativas também podem mudar.
A montagem completa deve ser avaliada.
A tensão de usinagem e a geometria da peça podem influenciar a forma final
A remoção de material altera o equilíbrio de um componente.
Isto é especialmente relevante para:
- Partes finas longas
- Perfis assimétricos
- Bolsos profundos
- Grandes painéis planos
Após a usinagem, uma peça pode relaxar ligeiramente.
Um fabricante experiente com Componentes personalizados OEM/ODM UHMWPE pode utilizar sequências de usinagem e estratégias de fixação destinadas a gerenciar esse comportamento.
No entanto, a geometria ainda importa.
Um design assimétrico muito fino pode ser mais sensível do que uma peça compacta e bem suportada.
Aperto Durante a Usinagem Pode Afetar os Resultados da Inspeção
UHMWPE é mais macio que o metal.
Se for usada pressão de fixação excessiva durante a usinagem, a peça pode deformar-se no acessório.
A máquina corta a forma distorcida.
Quando as pinças são liberadas, a parte relaxa.
Isso pode criar diferenças dimensionais.
Um problema semelhante pode ocorrer durante a medição se a peça for forçada plana contra um acessório, em vez de inspecionada em seu estado livre.
Para componentes críticos, o comprador e o fornecedor devem concordar em:
- Orientação inspeção
- Método de suporte
- Temperatura
- Configuração de dados
Isso torna os resultados dimensionais mais repetíveis.
Por que tolerâncias mais rígidas podem piorar o problema
Quando uma parte se liga, uma resposta comum é
“Tornar o próximo lote mais preciso.”
Nem sempre essa é a solução correcta.
Se o problema real for a folga operacional insuficiente, tornar a peça mais consistentemente próxima da dimensão nominal não fixa o projeto.
A resposta correcta pode, em vez disso, envolver
- Alteração das dimensões nominais
- Aumento da depuração funcional
- Adicionando movimento térmico
- Montagem revista
- Correção alinhamento
Tolerância e liberação não são a mesma coisa.
Uma tolerância de ±0,05 mm não indica se o conjunto tem folga suficiente para operar em sua temperatura máxima.
Tolerância de fabricação separada da folga funcional
Esta distinção é essencial.
Tolerância fabricação define o quanto uma dimensão acabada pode variar do desenho.
Depuração funcional define o espaço disponível entre os componentes correspondentes.
Um design bem-sucedido precisa de ambos.
Por exemplo, se duas peças correspondentes tiverem variação de fabricação cada, a combinação do pior caso ainda deverá fornecer folga funcional suficiente sob condições operacionais.
É por isso que o empilhamento de tolerância deve ser considerado antes de culpar Mudança dimensional parcial UHMWPE sozinho.
Meça o problema na temperatura operacional quando possível
Se a ligação ocorrer somente após o funcionamento da máquina, a inspeção à temperatura ambiente poderá não capturar a condição.
Quando for seguro e tecnicamente prático, recolha:
- Temperatura da peça
- Temperatura da peça correspondente
- Liberação antes da inicialização
- Limpeza após aquecimento
- Tempo até à vinculação
Esta informação é muito mais útil do que simplesmente relatar:
“A parte torna-se muito grande.”
Uma relação repetível entre temperatura e ligação ajuda fortemente a restringir a causa.
Verifique se o problema é reversível
Uma das questões mais úteis para a resolução de problemas é
A peça funciona normalmente novamente depois que o equipamento esfria?
Se sim, os efeitos térmicos tornam-se um candidato mais forte.
Se não, investigue:
- Rastejar
- Deformação permanente
- Desgaste detritos
- Distorção fixador
- Alinhamento máquina
- Danos superficiais
A diferença entre reversível e permanente Mudança dimensional parcial UHMWPE pode orientar a próxima etapa de inspeção.
Um Processo Prático de Solução de Problemas
Em vez de modificar imediatamente o desenho, use um processo estruturado.
Confirmar a Revisão do Desenho
Certifique-se de que o componente fornecido foi fabricado a partir do arquivo correto.
Revise o Relatório Original de Inspeção
Verificar se as dimensões críticas foram realmente medidas.
Meça a peça à temperatura ambiente
Grave as dimensões do estado livre antes da instalação.
Meça os componentes de acoplamento
Confirme se os carris, eixos, ranhuras e quadros estão dentro da geometria pretendida.
Gravar a Liquidação Inicial
Não confie em “it parece solto o suficiente.”
Meça o espaço disponível sempre que for prático.
Execute o equipamento
Gravar:
- Tempo
- Carregar
- Velocidade
- Temperatura
Documento quando a ligação começa
Identificar se o problema corresponde a:
- Aumento de temperatura
- Carga aumentada
- Tempo de funcionamento mais longo
- Contaminação
Inspecione após o desligamento
Verifique se a peça volta ao normal após o resfriamento e descarga.
Esta sequência fornece evidências muito mais fortes do que alterar repetidamente as dimensões das peças por tentativa e erro.
Quais informações você deve enviar ao fabricante de peças UHMWPE?
Se uma peça personalizada estiver vinculada ao serviço, forneça ao fornecedor informações suficientes para investigar a aplicação.
Desenho Informações
Enviar:
- Desenho 2D
- Arquivo STEP
- Número de revisão
- Dimensões críticas
Informações Inspeção
Fornecer:
- Dimensões medidas originais
- Temperatura de inspeção, se conhecida
- Método de medição
- Relatório dimensional
Condições Operacionais
Fornecer:
- Temperatura mínima
- Temperatura normal
- Temperatura máxima
- Carregar
- Velocidade
- Horário de funcionamento
Informação Assembly
Fornecer:
- Dimensões da peça de acoplamento
- Liberação original
- Arranjo fixador
- Espaçamento de suporte
- Fotos
Informação de falha
Fornecer:
- Tempo até à vinculação
- Local de contato
- Marcas superficiais
- Temperatura quando o problema aparece
- Se o problema desaparece após o resfriamento
Esses detalhes permitem que um fabricante investigue Mudança dimensional parcial UHMWPE em vez de adivinhar a partir de uma fotografia.
Mudanças de design que podem resolver encadernação repetida
Uma vez identificada a causa, as possíveis alterações de projeto podem incluir
Aumento da folga funcional
Útil quando o movimento da temperatura operacional não foi considerado adequadamente.
Alteração de Slots de Montagem
Útil onde um componente longo precisa de movimento térmico controlado.
Revisando o Ponto Fixo
Peças longas podem precisar de um ponto de referência definido, permitindo a expansão em outro lugar.
Aumentando a rigidez da seção
Útil quando a deformação em vez do crescimento térmico é o principal problema.
Reduzindo o estresse sustentado
Útil quando a fluência contribui para a mudança dimensional.
Correção do alinhamento da peça de acasalamento
Necessário quando o componente plástico não é realmente a fonte da interferência.
A solução correta depende de evidências da própria assembleia.
Erros comuns de solução de problemas dimensionais do UHMWPE
Supondo que o fornecedor de usinagem esteja automaticamente com falha
Um problema de ligação não prova automaticamente que a peça foi usinada incorretamente.
Primeiro verifique:
- Revisão desenho
- Especificação material
- Resultados originais da inspeção
- Condição de montagem
- Temperatura de funcionamento
- Geometria da peça correspondente
Se a peça atendeu ao desenho acordado durante a inspeção, a causa raiz pode estar em outra parte do sistema.
Apertando a tolerância sem alterar a folga
Uma tolerância de fabricação mais rígida não resolve automaticamente um problema de interferência.
Se as dimensões nominais deixarem folga de funcionamento insuficiente à temperatura de operação, produzir a peça com mais precisão ainda pode reproduzir a mesma falha.
Antes de apertar as tolerâncias, determine se o conjunto realmente precisa de
- Mais folga nominal
- Um método de montagem diferente
- Subsídio de expansão térmica
- Melhor alinhamento
O controle da tolerância e a depuração funcional devem ser tratados separadamente.
Ignorando a temperatura operacional
Uma peça inspecionada à temperatura ambiente pode se comportar de maneira diferente após horas de operação.
Se a ligação aparecer apenas após o aquecimento, a temperatura deve ser medida e incluída na investigação.
Ignorar a temperatura de operação pode levar à substituição repetida de peças usinadas corretamente.
Ignorando Creep
Uma breve verificação de instalação não reproduz meses de carregamento contínuo.
Se a peça suportar força sustentada, a deformação dependente do tempo pode contribuir para o problema.
Revisão:
- Carga contínua
- Pressão de contato
- Temperatura
- Tempo em serviço
antes de assumir a geometria permanecerá inalterada indefinidamente.
Medindo apenas a peça plástica
O equipamento circundante também pode se mover.
Inspecionar:
- Trilhos
- Eixos
- Molduras
- Rolamentos
- Suportes de montagem
- Componentes adjacentes
Um componente UHMWPE pode se ligar porque suas partes correspondentes não estão mais alinhadas, mesmo quando o próprio plástico permanece próximo de suas dimensões originais.
Copiando autorizações de metal
Uma folga que funcionasse para um componente de aço ou bronze pode não ser adequada para UHMWPE.
Diferentes materiais respondem de forma diferente a:
- Temperatura
- Carregar
- Tempo
- Restrição
Ao converter um componente metálico em UHMWPE, a montagem deve ser revisada em vez de copiada dimensão por dimensão.
Ignorando o Torque do Fixador
O aperto excessivo pode comprimir ou distorcer localmente o UHMWPE.
Isto pode alterar a forma de uma peça fabricada corretamente.
Verifique se:
- Impressões arruela
- Curvando
- Esmagamento local
- Distorção em torno dos orifícios de montagem
O projeto do prendedor deve combinar a geometria do material e do componente.
Substituindo a Parte Sem Gravar a Falha
Uma vez descartada a parte antiga, perdem-se provas úteis.
Antes da substituição, grave:
- Marcas de desgaste
- Zonas contato
- Temperatura
- Autorizações restantes
- Distorção
- Orientação instalação
Esses registros podem ajudar a evitar o retorno do mesmo problema.
Perguntas frequentes sobre mudança dimensional de parte UHMWPE
O UHMWPE se expande quando aquecido?
Sim. UHMWPE experimenta expansão térmica, então as dimensões podem mudar à medida que a temperatura muda.
A quantidade de movimento depende de:
- Grau material
- Comprimento parcial
- Diferença de temperatura
- Restrição instalação
As peças longas geralmente apresentam mudança dimensional mais absoluta do que as peças curtas expostas ao mesmo aumento de temperatura.
Por que minha peça UHMWPE se encaixa fria, mas se liga após correr?
As causas comuns incluem:
- Expansão térmica
- Aquecimento por fricção
- Desobstrução de funcionamento insuficiente
- Movimento de partes de acasalamento
- Desalinhamento
- Fixação excessiva
Se a peça ficar livre novamente após o resfriamento, os efeitos relacionados à temperatura devem ser investigados primeiro.
O UHMWPE absorve água e incha?
UHMWPE tem absorção de umidade muito baixa em comparação com muitos outros plásticos de engenharia.
Para a maioria das aplicações industriais, a absorção de água geralmente não é a principal causa de grandes mudanças dimensionais.
No entanto, a montagem completa ainda deve ser considerada porque:
- Outros materiais podem absorver umidade
- A água pode mudar a lubrificação
- A corrosão pode alterar as superfícies de acasalamento
- A contaminação pode reduzir a depuração
O UHMWPE pode fluir sob carga?
Sim. como outros termoplásticos, o UHMWPE pode deformar-se gradualmente sob tensão sustentada.
O grau de fluência depende de:
- Nível de estresse
- Temperatura
- Duração
- Geometria da peça
- Grau material
Isto é especialmente importante para blocos de suporte, guias e espaçadores carregados continuamente.
Devo usar tolerâncias mais rígidas para evitar vinculação?
Não necessariamente.
A ligação é frequentemente causada por folga funcional insuficiente, em vez de tolerância à usinagem frouxa.
Uma abordagem melhor é revisar:
- Dimensões nominais
- Empilhamento de tolerância no pior caso
- Temperatura de funcionamento
- Dimensões da peça de acoplamento
- Liberação de funcionamento necessária
Uma peça UHMWPE pode ser correta na inspeção, mas errada no serviço?
Sim.
Uma peça pode atender ao desenho na inspeção e ainda assim tornar-se inadequada em operação devido a:
- Temperatura
- Rastejar
- Distorção montagem
- Movimento máquina
- Depuração funcional incorreta
É por isso que as condições de inspeção e aplicação devem ser avaliadas em conjunto.
Como as peças longas do UHMWPE devem ser montadas?
Componentes longos devem ser montados de forma a considerar o movimento térmico.
Dependendo do desenho, isto pode envolver
- Um ponto fixo definido
- Buracos entalhados
- Locais flutuantes
- Expansão lacunas
O método correto depende do comprimento da peça, da faixa de temperatura e da geometria da máquina.
Os parafusos sobre-apertados podem fazer uma ligação da peça de UHMWPE?
Sim.
A fixação excessiva pode comprimir ou deformar o plástico em torno dos fixadores e alterar a geometria funcional do componente.
O hardware de montagem deve ser projetado e instalado pensando no material plástico.
Que informações devo enviar se uma peça personalizada do UHMWPE for vinculativa?
Informações úteis incluem:
- Desenho 2D
- Arquivo STEP
- Revisão desenho
- Relatório de inspeção original
- Temperatura de funcionamento
- Carregar
- Velocidade
- Dimensões da peça de acoplamento
- Instalação fotos
- Marcas de uso ou contato
- Tempo até que a ligação ocorra
Isso permite que o fabricante investigue o aplicativo em vez de simplesmente refazer a mesma peça.
Conclusão
Um componente UHMWPE personalizado que se encaixa durante a inspeção, mas se liga em serviço, não é necessariamente um defeito de usinagem.
O problema pode ser causado por Mudança dimensional parcial UHMWPE, mas essa mudança dimensional pode vir de diversas fontes diferentes.
Os fatores mais comuns incluem
- Expansão térmica
- Aquecimento por fricção
- Rastejar sob carga sustentada
- Pressão excessiva do prendedor
- Movimento térmico restrito
- Depuração funcional insuficiente
- Desalinhamento da parte correspondente
- Contaminação
- Movimento máquina-quadro
O processo de solução de problemas mais eficaz é, portanto, baseado em evidências.
Compare a peça antes da operação, durante a condição do problema e após a remoção Meça o equipamento de acoplamento Registre a temperatura, a carga e o tempo de operação Determine se a interferência é reversível ou permanente.
Mais importante ainda, não responda a todos os problemas de ligação apertando automaticamente as tolerâncias.
Uma peça mais precisa ainda pode falhar se o projeto original não fornecer espaço suficiente para movimento térmico, variação de montagem e condições reais de operação.
1TP3 T Group fabrica peças usinadas personalizadas UHMWPE para aplicações industriais de desgaste, deslizamento, guia e equipamentos, com suporte para desenhos, amostras e requisitos de produção OEM.
Para projetos repetidos do OEM, o Grupo Paowo igualmente fornece Personalização OEM/ODM cobrindo revisão de desenho, seleção de materiais, usinagem, inspeção e controle de pedidos repetidos.
Solicite um Orçamento
Se um componente UHMWPE personalizado se encaixa corretamente durante a inspeção, mas começa a ligar após a instalação, envie 1TP3 T Group your:
- Desenho 2D
- Arquivo STEP
- Dados originais da inspeção
- Temperatura de funcionamento
- Carga e velocidade
- Dimensões da peça de acoplamento
- Instalação fotos
- Marcas de contato ou desgaste
- Tempo até o problema aparecer
Essas entradas podem ajudar a distinguir entre um problema de usinagem, movimento térmico, fluência, distorção de montagem e alinhamento do equipamento antes que o próximo lote seja produzido.