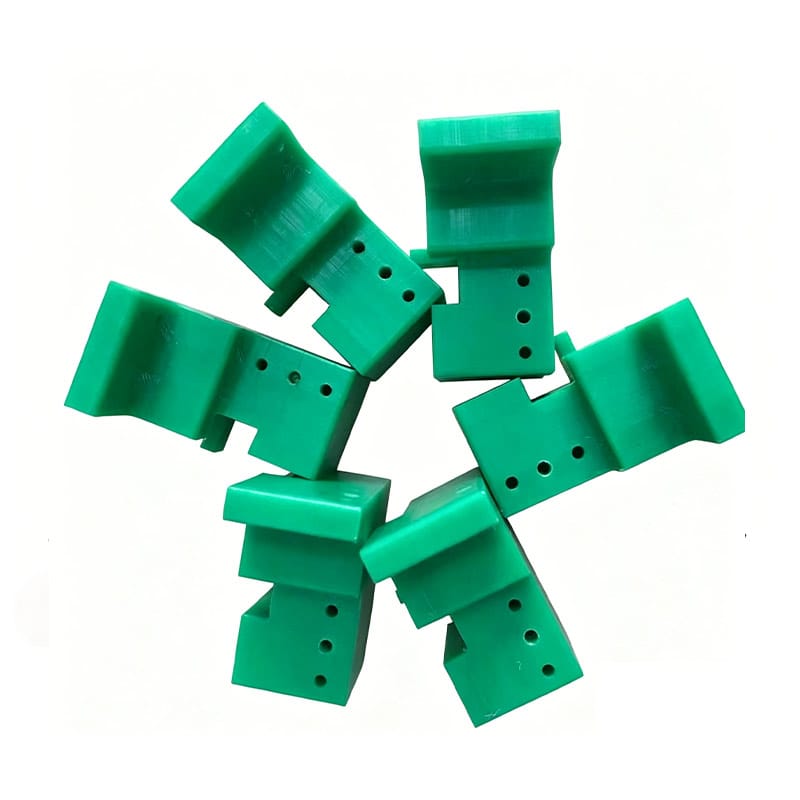
يصل مكون UHMWPE مخصص من ورشة الآلات. يتم فحص الأبعاد مقابل الرسم، ويبدو تقرير الفحص مقبولاً، ويتم تركيب الجزء أثناء التجميع التجريبي.
ثم تبدأ المعدات في العمل.
وبعد عدة ساعات، يبدأ المكون في السحب. تصبح الكتلة المنزلقة محكمة على السكة الخاصة بها. يفقد الدليل خلوصه المقصود. يبدأ مكون التآكل الذي يتحرك بحرية أثناء التثبيت في الاحتكاك بسطح التزاوج.
من السهل افتراض أن الجزء قد تم تشكيله بشكل غير صحيح.
في بعض الأحيان كان. ولكن في كثير من الحالات، يبدأ التحقيق الأكثر فائدة بـ تغيير الأبعاد الجزئية UHMWPE في ظل ظروف التشغيل الفعلية.
لا يبقى المكون البلاستيكي المُشكل بالضرورة بنفس الأبعاد تمامًا التي كان عليها أثناء الفحص. يمكن أن تؤثر درجة الحرارة، والحمل المستمر، وتقييد التجميع، وحركة جزء التزاوج، وإجهاد التشغيل الآلي، والخلوص المصمم في التجميع على ما يحدث بعد دخول الماكينة الخدمة.
وهذا مهم بشكل خاص عند إعادة استخدام الرسم المصمم أصلاً للمعدن في UHMWPE دون إعادة النظر في سلوك المادة.
للمهندسين ومشتري OEM وفرق الصيانة واستكشاف الأخطاء وإصلاحها تغيير الأبعاد الجزئية UHMWPE يتطلب الفصل بين ثلاثة أسئلة:
- هل تم تصنيع الجزء حسب الرسم المتفق عليه؟
- هل تغيرت أبعادها أو شكلها أثناء التشغيل؟
- هل تغيرت هندسة الآلة المحيطة بالنسبة للجزء البلاستيكي؟
يشرح هذا الدليل كيفية تشخيص هذه الاحتمالات قبل طلب مكون آخر تلقائيًا بتفاوتات أكثر صرامة.
لماذا يحدث تغيير جزئي في أبعاد UHMWPE
يستخدم UHMWPE على نطاق واسع في التآكل الصناعي والمكونات المنزلقة لأنه يوفر مزيجًا مفيدًا من الاحتكاك المنخفض والمتانة ومقاومة التآكل وامتصاص الرطوبة المنخفض.
لكنها لا تزال لدنة بالحرارة.
يختلف سلوك الأبعاد بشكل كبير عن الفولاذ والعديد من المعادن الأخرى.
قد يستجيب المكون المثبت لـ:
- درجة حرارة
- الحمل الميكانيكي المستمر
- لقط
- مسافات غير مدعومة
- التقييد الحراري
- التصنيع
- الوقت في الخدمة
وهذا يعني أن البعد المقاس على جدول الفحص قد لا يصف الشكل الهندسي الدقيق للمكون بعد عدة ساعات من التشغيل.
إن فهم هذا الاختلاف أمر أساسي للتشخيص تغيير الأبعاد الجزئية UHMWPE.
ابدأ بتأكيد ما إذا كان الجزء في حالة تسامح بالفعل
قبل التحقق من درجة الحرارة أو الزحف، تحقق من حالة التصنيع الأساسية.
لا تفترض أن الجزء كان صحيحًا لمجرد أنه اجتاز فحصًا مرئيًا.
وبالمثل، لا تفترض أن ورشة الآلات ارتكبت خطأً لمجرد أن المكون يرتبط لاحقًا.
مراجعة:
- مراجعة الرسم المعتمدة
- مواصفات المواد
- تقرير التفتيش
- طريقة القياس
- درجة حرارة الفحص
- الأبعاد الحرجة
- مراجع الإسناد
ل أجزاء آلية UHMWPE مخصصة, ، يجب أن تتوافق أبعاد الفحص الأكثر أهمية مع الميزات التي تتحكم في التجميع والحركة الفعلية.
قم بقياس الجزء مرة أخرى بعد الإزالة
إذا أمكن، قم بإزالة المكون الإشكالي وقياسه بعد عودته إلى حالة مستقرة.
يقارن:
الفحص الأصلي → حالة الخدمة → فحص ما بعد الخدمة
هذه المقارنة يمكن أن توفر أدلة قيمة.
إذا عاد الجزء قريبًا من أبعاده الأصلية بعد التبريد والتفريغ، فقد تساهم درجة الحرارة أو حمل التشغيل في المشكلة.
إذا بقي اختلاف الأبعاد، تحقق من:
- تشوه دائم
- يرتدي
- زحف
- أضرار الجمعية
- إزالة المواد
- اختلافات القياس
نادرا ما يفسر قياس واحد الكل تغيير الأبعاد الجزئية UHMWPE مشكلة.
يعد التمدد الحراري أحد الأشياء الأولى التي يجب التحقق منها
تعد درجة الحرارة سببًا شائعًا لأن مكون UHMWPE الذي يتم تركيبه أثناء التثبيت يصبح أكثر إحكامًا أثناء التشغيل.
يتوسع UHMWPE مع ارتفاع درجة الحرارة.
تتوسع أيضًا المكونات الفولاذية المحيطة بها، ولكن ليس بالضرورة بنفس المقدار.
يمكن للحركة النسبية بين المادتين أن تقلل من الخلوص المتوفر أصلاً في التجميع.
لماذا المكونات الطويلة أكثر حساسية
يزداد تغير الأبعاد الحرارية مع طول المكون.
للحصول على تقدير هندسي مبسط:
ΔL = α × L × ΔT
أين:
- ΔL = التغير في الطول
- α = معامل التمدد الحراري الخطي
- L = الطول الأصلي
- ΔT = تغير درجة الحرارة
وينبغي أن يأتي المعامل المناسب من البيانات الفنية لدرجة المواد الفعلية والشروط ذات الصلة.
لا تقم بإدراج قيمة عامة في التصميم النهائي دون التحقق من بيانات المورد.
المفهوم المهم هو أن دليل UHMWPE الطويل يمكن أن يواجه حركة مطلقة أكثر بكثير من الغسالة الصغيرة المعرضة لنفس التغير في درجة الحرارة.
قد تكون درجة حرارة الماكينة أعلى من درجة حرارة الغرفة
يمكن فحص أحد المكونات في درجة حرارة الغرفة تقريبًا ولكنه يعمل في آلة أكثر دفئًا.
يمكن أن تأتي الحرارة من:
- احتكاك
- المحركات
- محامل
- معدات المعالجة القريبة
- المنتجات الساخنة
- المرفقات
- ظروف المصنع المحيطة
لو تغيير الأبعاد الجزئية UHMWPE يشتبه في قياس درجة الحرارة الفعلية عند المكون بدلاً من استخدام درجة حرارة الغرفة العامة.
تشمل القياسات المفيدة ما يلي:
- درجة الحرارة قبل بدء التشغيل
- درجة الحرارة بعد ساعة واحدة
- درجة الحرارة أثناء التشغيل الثابت
- درجة الحرارة القصوى أثناء التحول
يمكن أن يكشف هذا ما إذا كان الارتباط يظهر في نفس الوقت تقريبًا الذي يصل فيه المكون إلى درجة حرارة تشغيل أعلى.
الاحتكاك يمكن أن يخلق التدفئة الموضعية
يمكن أن تصبح العملية في بعض الأحيان ذاتية التعزيز.
يبدأ المكون بخلوص قليل جدًا.
الانزلاق يخلق الاحتكاك.
الاحتكاك يخلق الحرارة.
يتوسع UHMWPE.
التخليص يتناقص أكثر.
ثم يزداد الاحتكاك مرة أخرى.
لا يجوز للمشغل ملاحظة المرحلة النهائية إلا عندما تصبح الحركة صعبة.
لهذا السبب أ تغيير الأبعاد الجزئية UHMWPE يجب أن ينظر التحقيق في كل من درجة الحرارة وخلوص التشغيل الأصلي.
إن استبدال الجزء بجزء آخر بنفس الأبعاد قد يؤدي إلى إعادة إنتاج المشكلة.
يجب أن يتم تصميم التخليص لظروف التشغيل
يحتاج المكون البلاستيكي المنزلق إلى خلوص وظيفي كافٍ للظروف التي سيواجهها بالفعل.
وقد يشمل ذلك بدلًا لـ:
- تحمل التصنيع
- التمدد الحراري
- التسامح جزء التزاوج
- محاذاة
- تلوث
- ارتداء الحطام
من الأخطاء الشائعة تصميم التجميع بحيث يبدو دقيقًا في درجة حرارة الغرفة ولكنه لا يترك مجالًا تقريبًا لحركة الأبعاد.
بالنسبة لمكونات UHMWPE المنزلقة، فإن أفضل خلوص ليس بالضرورة أصغر خلوص.
إن الخلوص هو الذي يسمح للتجميع بالعمل عبر نطاق التشغيل المتوقع.
لماذا تحتاج التحويلات من المعدن إلى البلاستيك إلى اهتمام خاص
تبدأ العديد من أجزاء UHMWPE المخصصة كبدائل للمكونات المصنوعة في الأصل من:
- فولاذ
- الألومنيوم
- برونزية
- البلاستيك الهندسي الآخر
يمكن أن يكون نسخ الهندسة الخارجية مفيدًا كنقطة بداية.
لكن نسخ كل تسامح وتصريح قد لا يكون مناسبا.
قد تتصرف المادة الجديدة بشكل مختلف في:
- التمدد الحراري
- تصلب
- زحف
- احتكاك
- استجابة الرطوبة
إذا كان أحد المكونات المعدنية يعمل مسبقًا بخلوص تشغيل صغير جدًا، فإن استخدام نفس الخلوص لـ UHMWPE قد يخلق مشكلات.
يجب مراجعة الرسم حول المادة الجديدة بدلاً من التعامل معه على أنه مستقل عن المادة.
الحمل المستدام يمكن أن يسبب الزحف
درجة الحرارة ليست المصدر الوحيد تغيير الأبعاد الجزئية UHMWPE.
يمكن أن تتشوه اللدائن الحرارية تدريجيًا عند تعرضها لضغط مستمر.
يُطلق على هذا التشوه المعتمد على الوقت اسم الزحف.
تخيل كتلة UHMWPE تحمل حمل ضغط مستمر.
حتى لو لم يتسبب الحمل الأولي في فشل فوري، فقد تتغير الهندسة تدريجيًا بمرور الوقت.
يمكن أن يكون هذا مهمًا في:
- كتل الدعم
- أدلة محملة
- ارتداء منصات
- الفواصل
- محامل منزلقة
- مكونات مثبتة
الزحف يختلف عن التشوه المرن الفوري
يمكن أن تتشوه المادة فورًا عند تطبيق الحمل ثم تتعافى عند إزالة الحمل.
يشير الزحف إلى التشوه الذي يتطور مع مرور الوقت تحت الحمل المستمر.
ويعتمد المدى على عوامل منها:
- ضغط
- درجة حرارة
- وقت
- درجة المواد
- هندسة المكونات
درجات الحرارة المرتفعة يمكن أن تجعل التشوه المعتمد على الوقت أكثر أهمية.
ولذلك، فإن المكون الذي يعمل أثناء اختبار التثبيت القصير قد يتصرف بشكل مختلف بعد أيام أو أشهر تحت التحميل المستمر.
يمكن للمثبتات المفرطة في الشد أن تشوه أجزاء UHMWPE
سبب شائع آخر واضح تغيير الأبعاد الجزئية UHMWPE هو تقييد التجمع.
لا ينبغي دائمًا تثبيت الأجزاء البلاستيكية بقوة مثل المكونات المعدنية.
يمكن أن يسبب شد الترباس المفرط ما يلي
- الضغط المحلي
- المسافة البادئة السطحية
- تشويه
- الانحناء
- تم تغيير التخليص
ربما كان الجزء ضمن التسامح تمامًا قبل التثبيت.
بعد التثبيت، قد لا تتطابق هندسته مع حالة الفحص.
انظر حول فتحات التثبيت
إذا حدث الربط بعد التجميع، قم بفحص:
- انطباعات الغسالة العميقة
- تشويه حول البراغي
- الشقوق
- المواد المسحوبة
- الأسطح المنحنية
قارن الأبعاد قبل وبعد الشد إن أمكن.
قد تكون المشكلة ناجمة عن التثبيت وليس خطأ في التشغيل الآلي.
يمكن للتركيب الصلب أن يقيد الحركة الحرارية
لا ينبغي قفل مكونات UHMWPE الطويلة تلقائيًا بشكل صارم عند كل نقطة تركيب.
إذا تم تثبيت دليل طويل بحيث لا يمكن أن تحدث حركة حرارية، فقد يظهر التمدد على النحو التالي:
- الانحناء
- التواء
- انتفاخ محلي
- زيادة ضغط الاتصال
اعتمادًا على التطبيق، قد يستخدم مفهوم التثبيت نقطة ثابتة يمكن التحكم فيها بالإضافة إلى ميزات تسمح بالحركة في مكان آخر.
يجب تصميم الترتيب الدقيق للمكونات والمعدات.
وهذا مهم بشكل خاص لأدلة النقل الطويلة وشرائط التآكل.
قد يكون جزء التزاوج هو المكون الذي تغير
عندما يرتبط جزء UHMWPE، يركز الاهتمام بشكل طبيعي على المكون البلاستيكي.
ولكن يجب أيضًا فحص هيكل التزاوج.
المشاكل المحتملة تشمل:
- اختلال السكك الحديدية الفولاذية
- حركة رمح
- تشويه الإطار
- تحمل ارتداء
- أقواس فضفاضة
- الحركة الحرارية
- خطأ في التثبيت
لنفترض أن كتلة UHMWPE المنزلقة تناسب السكة الفولاذية بشكل صحيح أثناء الفحص.
إذا أصبحت السكة غير محاذية بعد تسخين الماكينة، فيمكن ربط الكتلة حتى لو ظلت أبعادها مقبولة.
كامل تغيير الأبعاد الجزئية UHMWPE ولذلك يجب أن يقيس التحقيق التجميع، وليس فقط الجزء البلاستيكي.
المحاذاة يمكن أن تحاكي نمو الأبعاد
يمكن أن يؤدي خطأ المحاذاة الصغير إلى ظهور أعراض مشابهة لمكون كبير الحجم.
على سبيل المثال، قد يتم تباعد قضيبين متوازيين بشكل صحيح عند أحد الطرفين ولكنهما يتقاربان قليلاً على طولهما.
يمكن لشريط تمرير UHMWPE التحرك بحرية خلال القسم الأول والربط لمسافة أبعد على طول الجهاز.
قد يكون الاستنتاج الفوري:
“تمدد البلاستيك.”
لكن المشكلة الفعلية قد تكون هندسة السكك الحديدية.
قبل تغيير أبعاد UHMWPE، قم بالقياس:
- التوازي
- الاستقامة
- تباعد السكك الحديدية
- محاذاة رمح
- موقف التركيب
وهذا يتجنب حل المشكلة الخاطئة.
التلوث يمكن أن يقلل من خلوص التشغيل
يمكن أن يظهر الغبار والحطام أيضًا تغيير الأبعاد الجزئية UHMWPE.
يمكن أن تتراكم الجسيمات بين الأسطح المنزلقة.
تشمل الملوثات الشائعة ما يلي:
- رمل
- غبار
- رقائق معدنية
- حطام المنتج
- شظايا التغليف
- مادة المعالجة المجففة
حتى التراكم الصغير يمكن أن يكون مهمًا في مجموعة مصممة بخلوص محدود.
يمكن للجسيمات الصلبة أيضًا أن تزيد الاحتكاك وتخلق حرارة إضافية.
عند استكشاف الأخطاء وإصلاحها، قم بفحص كل من سطح UHMWPE ومكون التزاوج بحثًا عن الحطام المدمج أو التسجيل.
يتمتع UHMWPE بامتصاص منخفض للرطوبة، لكن لا تتجاهل التجميع بأكمله
غالبًا ما يتم اختيار UHMWPE جزئيًا لأن امتصاصه للرطوبة منخفض مقارنة ببعض المواد البلاستيكية الهندسية الأخرى.
يمكن أن يكون ذلك مفيدًا في:
- بيئات الغسيل
- المعدات الخارجية
- تجهيز الأغذية
- الناقلات الرطبة
ومع ذلك، فإن انخفاض امتصاص الرطوبة لا يعني أنه يمكن تجاهل كل مشكلة الأبعاد في الآلة الرطبة.
يمكن أن يؤثر الماء على:
- تلوث
- التشحيم
- درجة حرارة
- تآكل المعادن
- المواد المجاورة
إذا امتص بلاستيك آخر في المجموعة المزيد من الرطوبة، فيمكن أن تتغير الأبعاد النسبية أيضًا.
ينبغي تقييم التجميع الكامل.
يمكن أن يؤثر إجهاد التصنيع وهندسة الأجزاء على الشكل النهائي
تؤدي إزالة المواد إلى تغيير توازن المكون.
وهذا مهم بشكل خاص لـ:
- أجزاء رفيعة طويلة
- ملامح غير متماثلة
- جيوب عميقة
- ألواح مسطحة كبيرة
بعد المعالجة، قد يسترخي جزء ما قليلاً.
الشركة المصنعة ذات الخبرة مع مكونات UHMWPE المخصصة OEM/ODM قد يستخدم تسلسلات التصنيع واستراتيجيات التثبيت التي تهدف إلى إدارة هذا السلوك.
ومع ذلك، الهندسة لا تزال مهمة.
يمكن أن يكون التصميم غير المتماثل الرقيق جدًا أكثر حساسية من الجزء المدمج والمدعوم جيدًا.
يمكن أن يؤثر التثبيت أثناء التصنيع على نتائج الفحص
UHMWPE أكثر ليونة من المعدن.
إذا تم استخدام ضغط تثبيت مفرط أثناء التشغيل الآلي، فقد يتشوه الجزء في التركيب.
الآلة تقطع الشكل المشوه.
عندما يتم تحرير المشابك، يسترخي الجزء.
هذا يمكن أن يخلق اختلافات الأبعاد.
يمكن أن تحدث مشكلة مماثلة أثناء القياس إذا تم إجبار الجزء على التثبيت بدلاً من فحصه في حالته الحرة.
بالنسبة للمكونات الحيوية، يجب أن يتفق المشتري والمورد على ما يلي
- التوجه التفتيش
- طريقة الدعم
- درجة حرارة
- إعداد المسند
وهذا يجعل نتائج الأبعاد أكثر قابلية للتكرار.
لماذا قد يؤدي التسامح الأكثر صرامة إلى تفاقم المشكلة
عندما يرتبط جزء ما، فإن الاستجابة الشائعة هي:
“اجعل الدفعة التالية أكثر دقة.”
وهذا ليس الحل الصحيح دائما.
إذا كانت المشكلة الحقيقية هي عدم كفاية تصريح التشغيل، فإن جعل الجزء أقرب بشكل ثابت إلى البعد الاسمي لا يؤدي إلى إصلاح التصميم.
قد تتضمن الإجابة الصحيحة بدلاً من ذلك ما يلي
- تغيير الأبعاد الاسمية
- زيادة التخليص الوظيفي
- إضافة الحركة الحرارية
- مراجعة التركيب
- تصحيح المحاذاة
التسامح والتخليص ليسا نفس الشيء.
لا يخبرك التسامح البالغ ±0.05 مم ما إذا كانت المجموعة تتمتع بخلوص كافٍ للعمل عند درجة الحرارة القصوى.
فصل التسامح التصنيعي عن التخليص الوظيفي
وهذا التمييز ضروري.
تحمل التصنيع يحدد مقدار البعد النهائي الذي قد يختلف عن الرسم.
التخليص الوظيفي يحدد المساحة المتاحة بين مكونات التزاوج.
التصميم الناجح يحتاج إلى كليهما.
على سبيل المثال، إذا كان لكل جزأين متزاوجين اختلاف في التصنيع، فيجب أن توفر المجموعة الأسوأ خلوصًا وظيفيًا كافيًا في ظل ظروف التشغيل.
ولهذا السبب ينبغي النظر في تكديس التسامح قبل إلقاء اللوم تغيير الأبعاد الجزئية UHMWPE وحيد.
قم بقياس المشكلة عند درجة حرارة التشغيل عندما يكون ذلك ممكنًا
إذا حدث الربط فقط بعد تشغيل الجهاز، فقد لا يلتقط فحص درجة حرارة الغرفة الحالة.
عندما تكون آمنة وعملية من الناحية الفنية، اجمع:
- درجة حرارة الجزء
- درجة حرارة جزء التزاوج
- التخليص قبل بدء التشغيل
- التخليص بعد الاحماء
- الوقت حتى ملزمة
هذه المعلومات أكثر فائدة من مجرد الإبلاغ
“يصبح الجزء كبيرًا جدًا.”
تساعد العلاقة المتكررة بين درجة الحرارة والارتباط بقوة على تضييق السبب.
تحقق مما إذا كانت المشكلة قابلة للعكس
أحد الأسئلة الأكثر فائدة لاستكشاف الأخطاء وإصلاحها هو:
هل يعمل الجزء بشكل طبيعي مرة أخرى بعد أن تبرد المعدات؟
إذا كانت الإجابة بنعم، تصبح التأثيرات الحرارية مرشحًا أقوى.
إذا كانت الإجابة لا، التحقيق:
- زحف
- تشوه دائم
- ارتداء الحطام
- تشويه التثبيت
- محاذاة الآلة
- الضرر السطحي
الفرق بين العكسي والدائم تغيير الأبعاد الجزئية UHMWPE يمكن توجيه خطوة التفتيش التالية.
عملية استكشاف الأخطاء وإصلاحها العملية
بدلاً من تعديل الرسم على الفور، استخدم عملية منظمة.
تأكيد مراجعة الرسم
تأكد من تصنيع المكون المرفق من الملف الصحيح.
مراجعة تقرير التفتيش الأصلي
تحقق مما إذا كانت الأبعاد الحرجة قد تم قياسها بالفعل.
قياس الجزء في درجة حرارة الغرفة
سجل أبعاد الحالة الحرة قبل التثبيت.
قياس مكونات التزاوج
تأكد من أن القضبان والأعمدة والفتحات والإطارات تقع ضمن الشكل الهندسي المقصود.
سجل التخليص الأولي
لا تعتمد على “، فهو يبدو فضفاضًا بدرجة كافية.”
قياس المساحة المتاحة حيثما كان ذلك عمليا.
تشغيل المعدات
يسجل:
- وقت
- تحميل
- سرعة
- درجة حرارة
المستند عندما يبدأ الربط
تحديد ما إذا كانت المشكلة تتوافق مع:
- زيادة درجة الحرارة
- زيادة الحمل
- وقت تشغيل أطول
- تلوث
التفتيش بعد الاغلاق
تحقق مما إذا كان الجزء يعود إلى طبيعته بعد التبريد والتفريغ.
يوفر هذا التسلسل دليلاً أقوى بكثير من تغيير أبعاد الأجزاء بشكل متكرر عن طريق التجربة والخطأ.
ما هي المعلومات التي يجب عليك إرسالها إلى الشركة المصنعة لجزء UHMWPE؟
إذا كان هناك جزء مخصص مرتبط بالخدمة، فقم بتزويد المورد بمعلومات كافية للتحقيق في التطبيق.
معلومات الرسم
يرسل:
- رسم ثنائي الأبعاد
- ملف الخطوة
- رقم المراجعة
- الأبعاد الحرجة
معلومات التفتيش
يقدم:
- الأبعاد المقاسة الأصلية
- درجة حرارة الفحص إذا كانت معروفة
- طريقة القياس
- تقرير الأبعاد
ظروف التشغيل
يقدم:
- درجة الحرارة الدنيا
- درجة الحرارة العادية
- أقصى درجة حرارة
- تحميل
- سرعة
- ساعات العمل
معلومات الجمعية
يقدم:
- أبعاد جزء التزاوج
- التخليص الأصلي
- ترتيب السحابة
- دعم التباعد
- الصور
معلومات الفشل
يقدم:
- الوقت حتى ملزمة
- موقع الاتصال
- علامات السطح
- درجة الحرارة عندما تظهر المشكلة
- ما إذا كانت المشكلة تختفي بعد التبريد
تسمح هذه التفاصيل للشركة المصنعة بالتحقيق تغيير الأبعاد الجزئية UHMWPE بدلا من التخمين من الصورة.
تغييرات التصميم التي قد تحل الارتباط المتكرر
بمجرد تحديد السبب، قد تتضمن تغييرات التصميم المحتملة ما يلي
زيادة التخليص الوظيفي
مفيد عندما لم يتم أخذ حركة درجة حرارة التشغيل في الاعتبار بشكل كافٍ.
تغيير فتحات التثبيت
مفيد عندما يحتاج المكون الطويل إلى حركة حرارية يمكن التحكم فيها.
مراجعة النقطة الثابتة
قد تحتاج الأجزاء الطويلة إلى نقطة مرجعية محددة مع السماح بالتوسع في مكان آخر.
زيادة صلابة القسم
مفيد عندما يكون التشوه بدلاً من النمو الحراري هو المشكلة الرئيسية.
الحد من التوتر المستمر
مفيد عندما يساهم الزحف في تغيير الأبعاد.
تصحيح محاذاة جزء التزاوج
ضروري عندما لا يكون المكون البلاستيكي هو مصدر التداخل فعليًا.
الحل الصحيح يعتمد على أدلة من التجميع الفعلي.
أخطاء استكشاف أخطاء UHMWPE الشائعة وإصلاحها
بافتراض أن مورد التصنيع في وضع خاطئ تلقائيًا
لا تثبت مشكلة الربط تلقائيًا أن الجزء قد تم تشكيله بشكل غير صحيح.
التحقق أولا:
- مراجعة الرسم
- مواصفات المواد
- نتائج التفتيش الأصلية
- حالة التجميع
- درجة حرارة التشغيل
- هندسة جزء التزاوج
إذا استوفى الجزء الرسم المتفق عليه أثناء الفحص، فقد يكمن السبب الجذري في مكان آخر من النظام.
تشديد التسامح دون تغيير التخليص
إن التسامح الأكثر صرامة مع التصنيع لا يحل مشكلة التداخل تلقائيًا.
إذا تركت الأبعاد الاسمية خلوص تشغيل غير كافٍ عند درجة حرارة التشغيل، فإن إنتاج الجزء بشكل أكثر دقة لا يزال بإمكانه إعادة إنتاج نفس الفشل.
قبل تشديد التفاوتات، حدد ما إذا كان التجميع يحتاج بالفعل إلى ذلك
- المزيد من التخليص الاسمي
- طريقة تركيب مختلفة
- بدل التمدد الحراري
- محاذاة أفضل
ينبغي التعامل مع التحكم في التسامح والتخليص الوظيفي بشكل منفصل.
تجاهل درجة حرارة التشغيل
قد يتصرف الجزء الذي يتم فحصه في درجة حرارة الغرفة بشكل مختلف بعد ساعات من التشغيل.
إذا ظهر الارتباط فقط بعد الإحماء، فيجب قياس درجة الحرارة وإدراجها في التحقيق.
يمكن أن يؤدي تجاهل درجة حرارة التشغيل إلى الاستبدال المتكرر للأجزاء المصنعة بشكل صحيح.
تجاهل الزحف
لا يؤدي فحص التثبيت القصير إلى إعادة إنتاج أشهر من التحميل المستمر.
إذا كان الجزء يدعم القوة المستمرة، فقد يساهم التشوه المعتمد على الوقت في المشكلة.
مراجعة:
- الحمل المستمر
- ضغط الاتصال
- درجة حرارة
- الوقت في الخدمة
قبل افتراض أن الهندسة ستبقى دون تغيير إلى أجل غير مسمى.
قياس الجزء البلاستيكي فقط
يمكن أيضًا أن تتحرك المعدات المحيطة.
يفتش:
- القضبان
- مهاوي
- إطارات
- محامل
- أقواس التثبيت
- المكونات المجاورة
يمكن لمكون UHMWPE أن يرتبط لأن أجزاء التزاوج الخاصة به لم تعد محاذية، حتى عندما يظل البلاستيك نفسه قريبًا من أبعاده الأصلية.
نسخ الخلوصات المعدنية
قد لا تكون الخلوص الذي تم تشغيله لمكون من الفولاذ أو البرونز مناسبًا لـ UHMWPE.
المواد المختلفة تستجيب بشكل مختلف لـ:
- درجة حرارة
- تحميل
- وقت
- ضبط النفس
عند تحويل مكون معدني إلى UHMWPE، يجب مراجعة التجميع بدلاً من نسخ البعد من أجل البعد.
تجاهل عزم دوران المثبت
يمكن أن يؤدي الإفراط في الشد إلى ضغط أو تشويه UHMWPE محليًا.
قد يؤدي هذا إلى تغيير شكل الجزء المُصنّع بشكل صحيح.
تحقق من:
- انطباعات الغسالة
- الانحناء
- سحق محلي
- تشويه حول فتحات التثبيت
يجب أن يتوافق تصميم المثبت مع هندسة المواد والمكونات.
استبدال الجزء دون تسجيل الفشل
بمجرد التخلص من الجزء القديم، يتم فقدان الأدلة المفيدة.
قبل الاستبدال، سجل:
- ارتداء العلامات
- مناطق الاتصال
- درجة حرارة
- الموافقات المتبقية
- تشويه
- اتجاه التثبيت
يمكن أن تساعد هذه السجلات في منع عودة نفس المشكلة.
الأسئلة الشائعة حول تغيير أبعاد جزء UHMWPE
هل يتمدد UHMWPE عند تسخينه؟
نعم. يواجه UHMWPE التمدد الحراري، لذلك يمكن أن تتغير الأبعاد مع تغير درجة الحرارة.
يعتمد مقدار الحركة على:
- درجة المواد
- طول الجزء
- فرق درجة الحرارة
- تقييد التثبيت
تُظهر الأجزاء الطويلة عمومًا تغيرًا مطلقًا في الأبعاد مقارنة بالأجزاء القصيرة المعرضة لنفس الزيادة في درجة الحرارة.
لماذا يكون جزء UHMWPE الخاص بي مناسبًا للبرد ولكنه يرتبط بعد الجري؟
تشمل الأسباب الشائعة ما يلي:
- التمدد الحراري
- تسخين احتكاكي
- خلوص تشغيل غير كافٍ
- حركة جزء التزاوج
- اختلال
- لقط المفرط
إذا أصبح الجزء حرًا مرة أخرى بعد التبريد، فيجب فحص التأثيرات المرتبطة بدرجة الحرارة أولاً.
هل يمتص UHMWPE الماء وينتفخ؟
يتمتع UHMWPE بامتصاص منخفض جدًا للرطوبة مقارنة بالعديد من المواد البلاستيكية الهندسية الأخرى.
بالنسبة لمعظم التطبيقات الصناعية، لا يكون امتصاص الماء عادة هو السبب الرئيسي للتغير الكبير في الأبعاد.
ومع ذلك، لا يزال ينبغي النظر في التجميع الكامل بسبب:
- قد تمتص المواد الأخرى الرطوبة
- يمكن للماء تغيير التشحيم
- التآكل يمكن أن يغير أسطح التزاوج
- التلوث يمكن أن يقلل من التصفية
هل يمكن لـ UHMWPE الزحف تحت التحميل؟
نعم. مثل اللدائن الحرارية الأخرى، يمكن أن يتشوه UHMWPE تدريجيًا تحت ضغط مستمر.
تعتمد درجة الزحف على:
- مستوى التوتر
- درجة حرارة
- مدة
- هندسة الجزء
- درجة المواد
وهذا مهم بشكل خاص لكتل الدعم والأدلة والفواصل المحملة باستمرار.
هل يجب علي استخدام تفاوتات أكثر صرامة لمنع الارتباط؟
ليس بالضرورة.
غالبًا ما يحدث الربط بسبب عدم كفاية الخلوص الوظيفي بدلاً من التسامح الفضفاض مع التصنيع.
النهج الأفضل هو المراجعة
- الأبعاد الاسمية
- أسوأ حالة التسامح المكدس
- درجة حرارة التشغيل
- أبعاد جزء التزاوج
- تصريح التشغيل المطلوب
هل يمكن أن يكون جزء UHMWPE صحيحًا عند الفحص ولكنه خاطئ في الخدمة؟
نعم.
قد يفي الجزء بالرسم عند الفحص ويظل غير مناسب للتشغيل بسبب:
- درجة حرارة
- زحف
- تشويه الجمعية
- حركة الآلة
- التخليص الوظيفي غير صحيح
ولهذا السبب ينبغي تقييم شروط الفحص والتطبيق معًا.
كيف ينبغي تركيب أجزاء UHMWPE الطويلة؟
يجب تركيب المكونات الطويلة بطريقة تأخذ في الاعتبار الحركة الحرارية.
اعتمادا على التصميم، قد يشمل ذلك:
- نقطة ثابتة محددة
- فتحات مشقوقة
- المواقع العائمة
- فجوات التوسع
تعتمد الطريقة الصحيحة على طول الجزء ونطاق درجة الحرارة وهندسة الماكينة.
هل يمكن للمسامير المفرطة في الشد أن تجعل جزء UHMWPE مرتبطًا؟
نعم.
يمكن أن يؤدي التثبيت المفرط إلى ضغط أو تشويه البلاستيك حول أدوات التثبيت وتغيير الهندسة الوظيفية للمكون.
يجب تصميم أجهزة التثبيت وتركيبها مع وضع المادة البلاستيكية في الاعتبار.
ما هي المعلومات التي يجب أن أرسلها إذا كان جزء UHMWPE المخصص ملزمًا؟
معلومات مفيدة تشمل:
- رسم ثنائي الأبعاد
- ملف الخطوة
- مراجعة الرسم
- تقرير التفتيش الأصلي
- درجة حرارة التشغيل
- تحميل
- سرعة
- أبعاد جزء التزاوج
- صور التثبيت
- ارتداء أو علامات الاتصال
- الوقت حتى يحدث الربط
يتيح ذلك للشركة المصنعة التحقق من التطبيق بدلاً من مجرد إعادة صنع نفس الجزء.
خاتمة
إن مكون UHMWPE المخصص الذي يتم تركيبه أثناء الفحص ولكنه يرتبط بالخدمة ليس بالضرورة عيبًا في التشغيل الآلي.
قد تكون المشكلة ناجمة عن تغيير الأبعاد الجزئية UHMWPE, لكن هذا التغيير في الأبعاد يمكن أن يأتي من عدة مصادر مختلفة.
وتشمل العوامل الأكثر شيوعا ما يلي:
- التمدد الحراري
- تسخين احتكاكي
- زحف تحت الحمل المستمر
- الضغط المفرط على المثبت
- الحركة الحرارية المقيدة
- التخليص الوظيفي غير كاف
- اختلال جزء التزاوج
- تلوث
- حركة إطار الآلة
وبالتالي فإن عملية استكشاف الأخطاء وإصلاحها الأكثر فعالية تعتمد على الأدلة.
قارن الجزء قبل التشغيل وأثناء حالة المشكلة وبعد الإزالة. قياس معدات التزاوج. تسجيل درجة الحرارة والحمل ووقت التشغيل. تحديد ما إذا كان التداخل قابلاً للعكس أو دائمًا.
والأهم من ذلك، عدم الاستجابة لكل مشكلة ملزمة عن طريق تشديد التفاوتات تلقائيًا.
لا يزال من الممكن أن يفشل الجزء الأكثر دقة إذا لم يوفر التصميم الأصلي مساحة كافية للحركة الحرارية وتنوع التجميع وظروف التشغيل الحقيقية.
تقوم مجموعة Paowo بتصنيع أجزاء آلية UHMWPE مخصصة لتطبيقات التآكل الصناعي والانزلاق والدليل والمعدات، مع دعم الرسومات والعينات ومتطلبات إنتاج OEM.
بالنسبة لمشاريع OEM المتكررة، توفر مجموعة Paowo أيضًا تخصيص OEM/ODM تغطي مراجعة الرسم واختيار المواد والتصنيع والفحص والتحكم في الطلب المتكرر.
طلب عرض أسعار
إذا تم تركيب مكون UHMWPE مخصص بشكل صحيح أثناء الفحص ولكنه بدأ في الارتباط بعد التثبيت، فأرسل Paowo Group الخاص بك
- رسم ثنائي الأبعاد
- ملف الخطوة
- بيانات التفتيش الأصلية
- درجة حرارة التشغيل
- التحميل والسرعة
- أبعاد جزء التزاوج
- صور التثبيت
- علامات الاتصال أو الارتداء
- الوقت حتى تظهر المشكلة
يمكن أن تساعد هذه المدخلات في التمييز بين مشكلة التصنيع والحركة الحرارية والزحف وتشويه التجميع ومحاذاة المعدات قبل إنتاج الدفعة التالية.