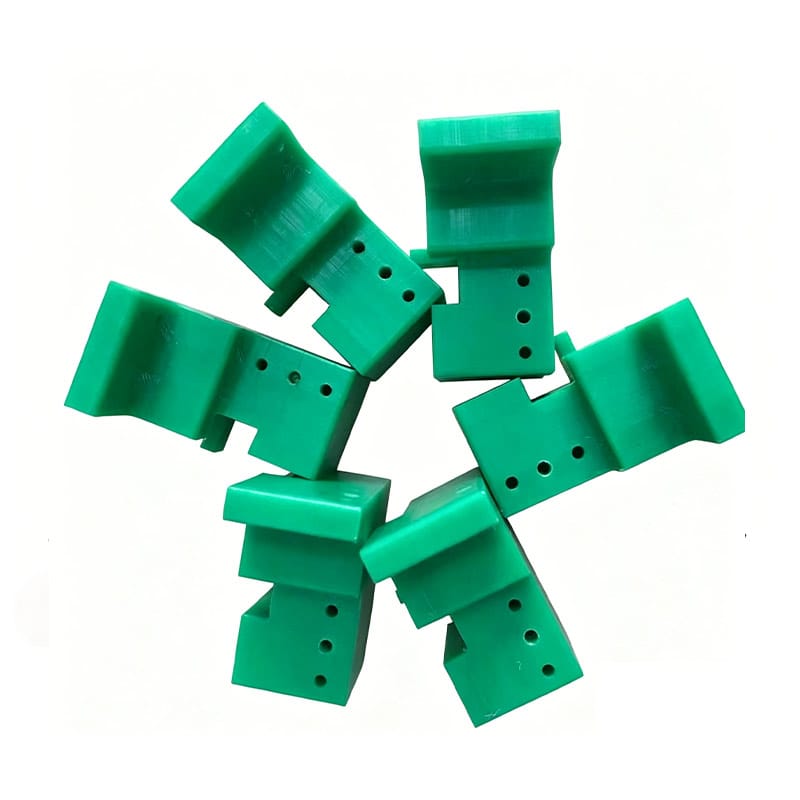
Die Bestellung eines benutzerdefinierten UHMWPE-Teils beginnt oft mit einem einfachen E-Mail-Anhang: einer STEP-Datei, einer 2 D-Zeichnung oder manchmal einer abgenutzten physischen Probe.
Was danach passiert, bestimmt, ob die endgültige Komponente passt, funktioniert und in zukünftigen Chargen konsistent reproduziert werden kann.
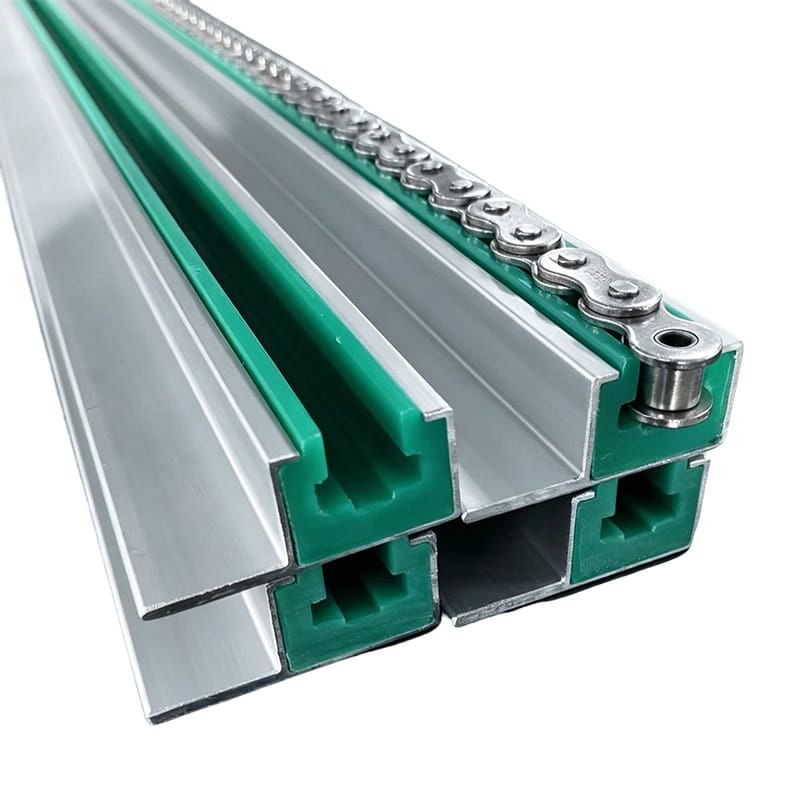
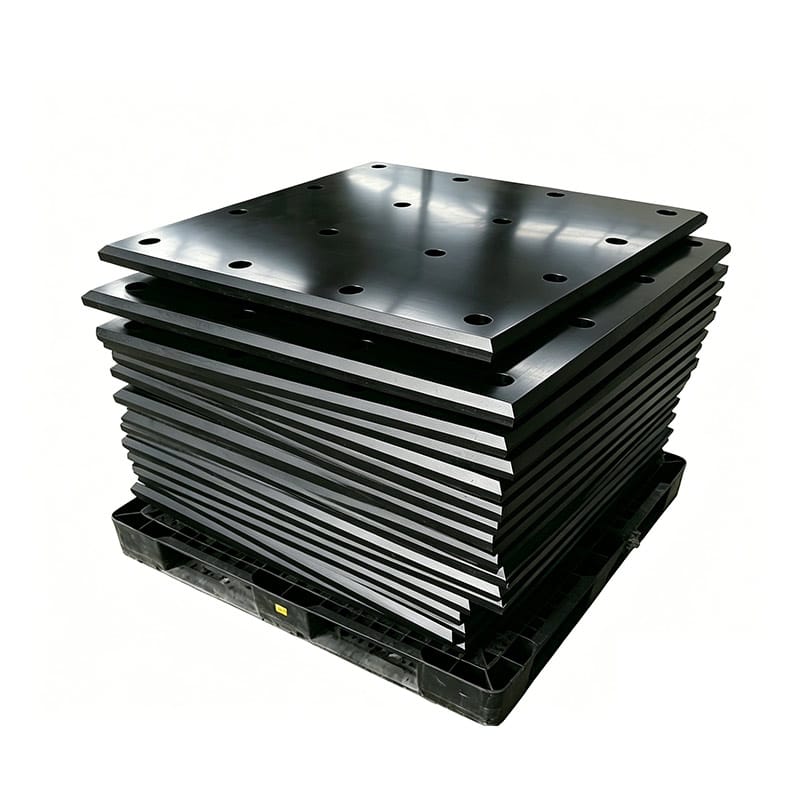
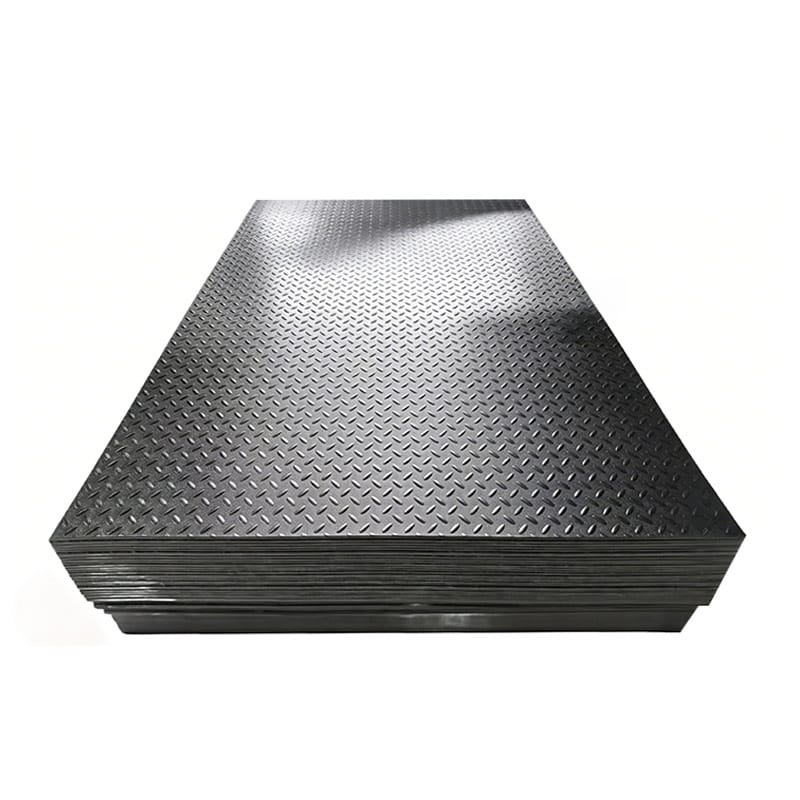
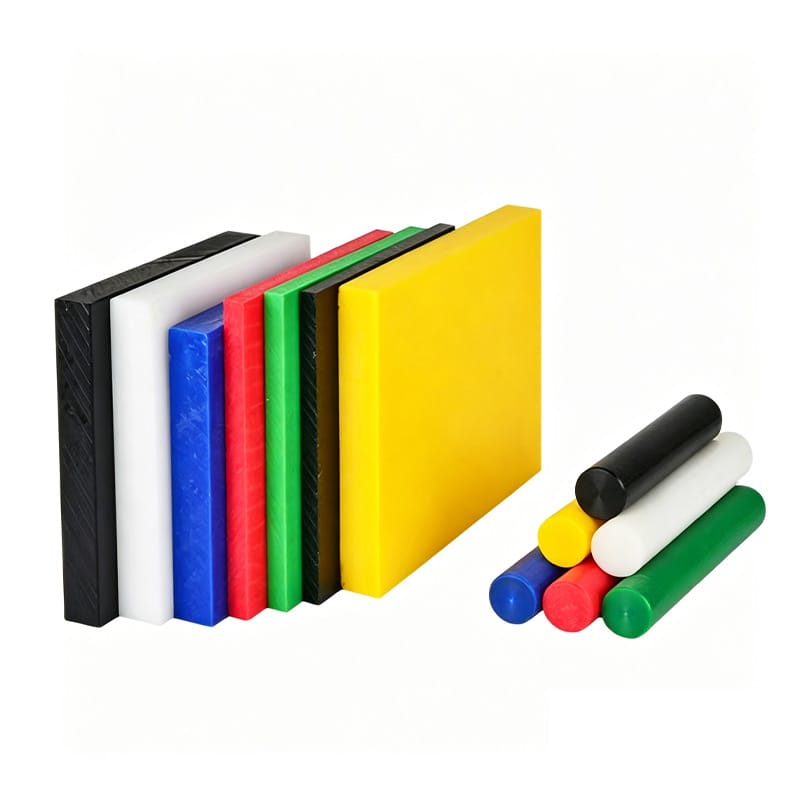
Im Gegensatz zum Kauf von Standard-Kunststoffplatten, Maß UHMWPE CNC Bearbeitung Umfasst viel mehr als das Schneiden einer Form aus dem Lagerbestand Der Hersteller muss die Funktion des Teils verstehen, geeignetes Rohmaterial auswählen, Toleranzen überprüfen, Daten festlegen, den Bearbeitungsablauf planen, kritische Abmessungen prüfen und die fertigen Teile so verpacken, dass sie ohne Verformung oder Identifizierungsprobleme ankommen.
Für OEM-Käufer, Förderbandhersteller, Gerätebauer und Wartungsteams erleichtert das Verständnis dieses Arbeitsablaufs die Lieferantenbewertung erheblich.
Ein fähiger Bearbeitungslieferant sollte erklären können, wie aus einer Zeichnung ein kontrollierter Produktionsprozess wird, anstatt einfach zu sagen “Senden Sie uns die Datei und wir werden sie herstellen”
Dieser Leitfaden geht durch den typischen Prozess von der CAD-Überprüfung bis zur Fertigstellung Maß UHMWPE bearbeitete Teile, einschließlich der Informationen, die Käufer vorbereiten sollten, bevor sie ein Angebot anfordern.
Warum UHMWPE Machining einen anderen Ansatz als Metal Machining benötigt
UHMWPE ist ein technischer Kunststoff mit sehr unterschiedlichem physikalischen Verhalten als Stahl oder Aluminium.
Das betrifft sowohl Design als auch Bearbeitung.
Im Vergleich zu vielen Metallen ist UHMWPE:
- Viel weicher
- Flexibler
- Empfindlicher gegenüber Klemmdruck
- Stärker von der Wärmeausdehnung betroffen
- Verformbar unter Dauerbelastung
- Für unnötig enge Toleranzen weniger geeignet
Dies bedeutet nicht, dass UHMWPE nicht genau bearbeitet werden kann.
Das bedeutet, dass das Teil entsprechend dem tatsächlichen Verhalten des Materials entworfen und geprüft werden sollte.
Eine direkt von einem Stahlteil kopierte Zeichnung kann Toleranzen oder Wandabschnitte enthalten, die für UHMWPE ungeeignet sind.
Gute Lieferanten überprüfen die Datei normalerweise vor dem Zitieren, anstatt automatisch jede Dimension als gleichermaßen kritisch zu akzeptieren.
Schritt eins: Überprüfung der STEP-Datei und 2 D-Zeichnung
Die erste Phase eines maßgeschneiderten UHMWPE-CNC-Bearbeitungsprojekts sollte eine technische Überprüfung sein.
Das 3 D-Modell zeigt die Teilegeometrie, während die 2 D-Zeichnung in der Regel die Fertigungsanforderungen trägt.
Ein Lieferant sollte beides überprüfen, wenn es verfügbar ist.
Was wird bei der Dateiüberprüfung überprüft?
Typische Kontrollen umfassen:
- Gesamtabmessungen
- Kritische Toleranzen
- Lochdurchmesser
- Lochpositionen
- Spielautomaten
- Gegenbohrungen
- Senker
- Taschen
- Wandstärke
- Radien
- Anforderungen an die Oberfläche
- Bezugsstruktur
- Materialspezifikation
Der Hersteller prüft auch, ob die angeforderte Geometrie während der Bearbeitung sicher gehalten werden kann.
Einige Teile sehen im CAD einfach aus, sind aber schwer zu befestigen, weil sie: sind
- Dünn
- Lange
- Flexibel
- Unregelmäßig geformt
Vor Beginn der Bearbeitung muss über eine Befestigung nachgedacht werden.
Warum eine STEP-Datei allein möglicherweise nicht ausreicht
Eine STEP-Datei enthält Geometrie, kommuniziert jedoch normalerweise nicht alle technischen Anforderungen.
Es definiert möglicherweise nicht:
- Welche Dimensionen sind kritisch
- Allgemeine Toleranzen
- Oberflächenbeschaffenheit
- Kontrollstellen
- Materialgüte
- Menge
- Revisionsnummer
Für die Wiederholungs-OEM-Produktion ist eine kontrollierte 2 D-Zeichnung daher höchst wertvoll.
Idealerweise umfasst der RFQ beides:
3 D-Modell + 2 D-Zeichnung
Das Modell hilft bei der Programmierung und Visualisierung.
Die Zeichnung definiert, was das fertige Teil erfüllen muss.
Schritt zwei: Bestätigung der UHMWPE-Materialqualität
Vor dem Schneiden von Material muss der Lieferant bestätigen, welche UHMWPE-Qualität erforderlich ist.
Nicht jedes als “UHMWPE” beschriebene Polyethylen ist notwendigerweise identisch.
Unterschiede können sein:
- Harzquelle
- Molekulargewichtsbereich
- Zusatzstoffe
- Farbe
- Wiederaufbereitete Inhalte
- Antistatische Modifikation
- UV-stabilisierung
Die genauen Anforderungen richten sich nach der Anwendung.
Standard-UHMWPE-Anwendungen
Standard-UHMWPE kann für Teile wie: geeignet sein
- Verschleißplatten
- Förderführer
- Gleitblöcke
- Schaber
- Stützkomponenten
- Buchsen
- Maschinenverschleißteile
Modifizierte UHMWPE-Anwendungen
Einige Anwendungen erfordern möglicherweise zusätzliche Eigenschaften wie:
- Antistatisches Verhalten
- UV-beständigkeit
- Spezifische Farbe
- Regulatorische Dokumentation
- Kundenspezifische Materialformulierung
Diese Anforderungen sollten vor der Produktion angegeben werden.
Material kann nicht zuverlässig aus den endgültigen Teilabmessungen allein ausgewählt werden.
Schritt drei: Rohstoff vorbereiten
Benutzerdefinierte UHMWPE-Teile werden oft bearbeitet aus:
- Blatt
- Platte
- Stab
- Block
- Extrudiertes Profil
Das Rohmaterial muss groß genug sein, um Bearbeitungszugabe um die endgültige Geometrie herum zu ermöglichen.
Wenn beispielsweise ein fertiges Teil genau bearbeitete parallele Oberflächen erfordert, benötigt das Rohmaterial möglicherweise zusätzliches Material, damit beide Flächen verarbeitet werden können.
Warum Rohstoffflachheit wichtig ist
Kunststoffbleche können andere Ebenheitseigenschaften aufweisen als Präzisionsmetallplatten.
Bei großen Teilen sollte der Hersteller berücksichtigen:
- Rohblechflachheit
- Restspannung
- Speichermethode
- Kürzungspauschale
- Enddicktoleranz
Diese Faktoren gewinnen mit zunehmender Teilgröße an Bedeutung.
Schritt vier: Schneiden des Leers
Der erste physische Herstellungsvorgang ist oft die Rohpräparation.
Eine größere UHMWPE-Platte kann vor der CNC-Bearbeitung in kleinere Stücke geschnitten werden.
Blankschneiden hilft:
- Maschinenzeit reduzieren
- Vereinfachen Sie die Handhabung
- Befestigung verbessern
- Batch-Produktion organisieren
Der Rohling sollte bei Bedarf noch genügend überschüssiges Material für die Endbearbeitung enthalten.
Bei einfachen Teilen können einige Außenabmessungen nahe der Endgröße zugeschnitten werden.
Bei Präzisionskomponenten werden kritische Flächen normalerweise auf der CNC-Maschine fertiggestellt.
Schritt fünf: Planung der Bearbeitungssequenz
Der Bearbeitungsablauf ist wichtig, da sich UHMWPE bewegen oder verformen kann, wenn Material entfernt wird.
Ein guter Bearbeitungsplan kann Folgendes umfassen:
- Grobbearbeitung
- Das Teil freigeben
- Neupositionierung
- Fertigbearbeitung
- Bohren
- Profilierung
- Entgratend
Die genaue Abfolge hängt von der Geometrie ab.
Warum die Bearbeitung von Sequenzen wichtig ist
Betrachten Sie eine lange, dünne Führungsschiene.
Wenn zu viel Material auf einmal von einer Seite entfernt wird, kann das Teil seine Form ändern.
Möglicherweise ist ein ausgewogenerer Ansatz erforderlich.
Ebenso muss eine komplexe Komponente mit mehreren tiefen Taschen möglicherweise schrittweise bearbeitet werden, damit die verbleibenden Wände beim Klemmen nicht verzerrt werden.
Dies ist einer der Gründe, warum die kundenspezifische UHMWPE-CNC-Bearbeitung von Lieferanten übernommen werden sollte, die mit der Herstellung von Kunststoffen vertraut sind, und nicht genau wie die Metallbearbeitung behandelt werden sollte.
Schritt sechs: Auswahl der richtigen Schneidwerkzeuge
UHMWPE bearbeitet im Allgemeinen gut mit scharfen Schneidwerkzeugen.
Ziel ist es, einen sauberen Schnitt zu erzeugen, anstatt den Kunststoff zu reiben oder übermäßig zu erhitzen.
Bearbeitungsparameter hängen ab von:
- Werkzeuggeometrie
- Maschinensteifigkeit
- Teilegeometrie
- Materialgüte
- Schnitttiefe
- Erforderliche Oberflächenqualität
Scharfe Werkzeuge helfen zu reduzieren:
- Grate
- Wärmeablagerung
- Raue Kanten
- Materialverschmierung
Die Werkzeugauswahl ist besonders wichtig für kleine Schlitze, dünne Wände und gebohrte Funktionen.
Schritt sieben: Steuerung der Wärme während der CNC-Bearbeitung
Wärme ist ein wichtiges Thema bei der Bearbeitung von Thermoplasten.
Zu viel Hitze kann Auswirkungen haben:
- Maßhaltigkeit
- Oberflächenbeschaffenheit
- Burrbildung
- Lokales Materialverhalten
Wärme kann kommen von:
- Überhöhte Spindelgeschwindigkeit
- Stumpfe Werkzeuge
- Schlechte Spanabfuhr
- Kontinuierlicher Werkzeugkontakt
Der Bearbeitungsprozess sollte daher Schnittgeschwindigkeit und Vorschub ausgleichen, damit das Werkzeug sauber schneidet.
Wichtig ist auch eine effektive Spanabfuhr.
UHMWPE-Chips können sich um das Werkzeug und den Teil herum ansammeln, wenn sie nicht ordnungsgemäß gelöscht werden.
Schritt acht: Befestigen, ohne das Teil zu verzerren
Eine der wichtigsten Fähigkeiten bei der Bearbeitung von Kunststoff ist die Steuerung der Klemmkraft.
Metallteile vertragen oft einen hohen Spanndruck.
UHMWPE kann sich bei übermäßiger Kraft verformen.
Wenn das Teil noch stark eingespannt geprüft wird, können die Abmessungen korrekt erscheinen.
Nach dem Aufklemmen kann sich das Teil entspannen und verändern.
Gängige UHMWPE-Befestigungsmethoden
Je nach Geometrie können Hersteller Folgendes verwenden:
- Mechanische Klemmen
- Weiche Kiefer
- Vakuumarmaturen
- Benutzerdefinierte Supportblöcke
- Opferplatten
Die Halterung sollte das Teil ausreichend stützen, ohne es aus der Form zu drücken.
Lange oder dünne Teile benötigen möglicherweise Unterstützung auf einer größeren Fläche.
Schritt Neun: Löcher, Schlitze und Taschen bearbeiten
Viele benutzerdefinierte UHMWPE-Teile sind nicht einfach rechteckige Blöcke.
Typische Merkmale sind:
- Durchgangslöcher
- Gewindefreilöcher
- Gegenbohrungen
- Senker
- Montageschlitze
- Führungsnuten
- Aussparungen
- Taschen
Diese Merkmale sollten individuell bewertet werden.
Löcher in der Nähe einer Kante
Lochkantenabstand zählt.
Ein Loch, das zu nahe an einer Kante platziert wird, kann zu einem schwachen Abschnitt führen, insbesondere wenn das Teil Last trägt.
Tiefe Taschen
Tiefe Taschen verringern die Wandstärke und können das Teil flexibler machen.
Der Designer sollte bestätigen, ob der verbleibende Abschnitt für die Anwendung ausreicht.
Montageschlitze
Slots können verwendet werden, um Folgendes zu ermöglichen:
- Anpassung
- Thermische Ausdehnung
- Montagetoleranz
Ihre Ausrichtung sollte die beabsichtigte Bewegung des Teils widerspiegeln.
Schritt zehn: Umgang mit Toleranzen
Toleranz ist eines der wichtigsten Themen in der kundenspezifischen UHMWPE-Bearbeitung.
Ein häufiger Fehler besteht darin, auf jede Dimension Toleranzen im Metallstil anzuwenden.
Dies kann die Kosten erhöhen, ohne die Funktion zu verbessern.
Identifizieren Sie kritische Dimensionen
Kritische Abmessungen können Folgendes umfassen:
- Lagerplätze
- Kettenkontaktprofil
- Montagebreite
- Lochmittenabstand
- Schlitzstellung
- Paarungsflächen
Diese verdienen mehr Aufmerksamkeit als nicht funktionale Außendimensionen.
Verwenden Sie gegebenenfalls allgemeine Toleranzen
Merkmale, die weder die Passform noch die Funktion beeinträchtigen, erfordern möglicherweise keine äußerst restriktive Toleranz.
Eine Zeichnung, die kritische von unkritischen Merkmalen unterscheidet, lässt sich einfacher konsistent herstellen.
Warum Temperatur während der Inspektion wichtig ist
Die Kunststoffabmessungen können sich mit der Temperatur ändern.
Große UHMWPE-Teile können messbare Dimensionsunterschiede aufweisen, wenn:
- Warm bearbeitet
- Sofort überprüft
- In einer anderen Temperaturumgebung gelagert
Bei Präzisionsprojekten sollten sich Käufer und Lieferant auf die Prüfbedingungen einigen.
Dies ist besonders wichtig, wenn die Toleranzen im Verhältnis zur Gesamtteilgröße eng sind.
Schritt elf: Inspektion des ersten Artikels
Vor der Herstellung einer großen Charge ist es oft sinnvoll, einen oder mehrere erste Teile zu prüfen.
Dieser Vorgang wird allgemein als Erstartikelinspektion bezeichnet.
Der Zweck besteht darin, Folgendes zu bestätigen:
- Das Programm stimmt
- Die Vorrichtung ist geeignet
- Kritische Abmessungen erfüllen Anforderungen
- Das Material ist richtig
- Die Teilekennung ist korrekt
Bei OEM-Projekten kann durch die Genehmigung des ersten Artikels verhindert werden, dass sich ein Fehler über eine ganze Charge hinweg wiederholt.
Was sollte in einer ersten Artikelprüfung enthalten sein?
Je nach Projekt kann die Inspektion Folgendes umfassen:
- Gesamtabmessungen
- Kritische Lochstellen
- Dicke
- Profilabmessungen
- Schlitzabmessungen
- Visuelles Erscheinungsbild
- Materialbestätigung
Bei Nachbestellungen kann der genehmigte erste Artikel auch als Referenz für die zukünftige Produktion dienen.
Schritt zwölf: Batch-CNC-Produktion
Sobald der erste Teil genehmigt ist, kann der Prozess in die Chargenproduktion übergehen.
Konsistenz wird zum Hauptaugenmerk.
Der Lieferant sollte kontrollieren:
- Materialcharge
- CNC-Programm
- Befestigung
- Werkzeugzustand
- Prüffrequenz
- Teilekennzeichnung
Bei größeren Mengen ist die Prozessstabilität wichtiger als die Überprüfung nur des ersten und letzten Teils.
Warum Werkzeugverschleiß bei der Kunststoffbearbeitung immer noch wichtig ist
UHMWPE trägt Werkzeuge nicht in der gleichen Weise wie Schleifmetalle, aber der Werkzeugzustand beeinflusst immer noch die fertige Qualität.
Ein stumpfer Fräser kann dazu führen:
- Aufrauere Kanten
- Grate
- Erhöhte Hitze
- Verschiedene Dimensionen
Der Werkzeugzustand sollte daher während der Chargenproduktion überwacht werden.
Schritt Dreizehn: Entgraten und Kantenveredelung
Nach der Bearbeitung müssen Teile normalerweise etwas veredelt werden.
Mögliche Operationen umfassen:
- Entfernen von Graten
- Reinigung scharfer Bearbeitungskanten
- Entfernen loser Späne
- Ecken prüfen
Das Ziel ist nicht unbedingt jede Oberfläche zu polieren.
Funktionelle Kunststoffkomponenten benötigen im Allgemeinen saubere, gleichmäßige Kanten anstelle einer dekorativen Veredelung.
Wenn ein bestimmter Kantenradius oder eine bestimmte Fase erforderlich ist, sollte diese auf der Zeichnung dargestellt werden.
Schritt Vierzehn: Endgültige Dimensionsinspektion
Fertige Teile sollten mit der Zeichnung verglichen werden.
Zu den Inspektionsmethoden können gehören:
- Messschieber
- Mikrometer
- Höhenmesser
- Stiftlehren
- Benutzerdefinierte Messgeräte
- Koordinieren Sie gegebenenfalls Messmethoden
Die Inspektionsmethode sollte mit der Abmessung übereinstimmen.
Beispielsweise erfordert eine einfache Außenabmessung nicht die gleiche Prüfmethode wie ein komplexes Kettenführungsprofil.
Die Inspektion sollte sich auf funktionale Funktionen konzentrieren
Identifizieren Sie für eine effiziente Qualitätskontrolle Merkmale, die sich direkt auf Folgendes auswirken:
- Versammlung
- Ausrichtung
- Bewegung
- Tragen
- Austauschbarkeit
Diese sollten höchste Inspektionspriorität erhalten.
Die Paowo Group kann Inspektionsanforderungen unterstützen Maß UHMWPE bearbeitete Teile Basierend auf Projektzeichnungen und vereinbarten Spezifikationen.
Schritt Fünfzehn: Reinigung und Teilekennung
Vor dem Verpacken sollten Bearbeitungsspäne und Ablagerungen entfernt werden.
Bei OEM-Projekten muss möglicherweise auch jede Komponente identifiziert werden.
Optionen können umfassen:
- Teilenummer
- Chargennummer
- Zeichnungsrevision
- Kundencode
- Einbaulage
Die Identifizierung ist besonders nützlich, wenn mehrere ähnliche Teile zusammengepackt sind.
Warum es auf die Zeichnungsrevisionskontrolle ankommt
Ein ernstes OEM-Problem kann auftreten, wenn versehentlich eine alte Zeichnung für eine neue Bestellung verwendet wird.
Lieferant und Käufer sollten daher kontrollieren:
- Zeichnungsnummer
- Revisionsnummer
- STEP-Dateirevision
- Genehmigte Änderungen
Wenn sich nach der ersten Artikelgenehmigung ein Maß ändert, sollte die aktualisierte Überarbeitung die alte Version in den Produktionsunterlagen ersetzen.
Dies ist für langfristige Nachbestellungen unerlässlich.
Schritt Sechzehn: Verpacken von benutzerdefinierten UHMWPE-Teilen
Bei der Lieferantenbewertung wird die Verpackung oft übersehen.
Ein perfekt bearbeitetes Teil kann bei schlechter Verpackung immer noch beschädigt oder verzerrt ankommen.
Verpackung sollte berücksichtigen:
- Teilgewicht
- Teillänge
- Dünne Abschnitte
- Fertige Oberflächen
- Menge pro Karton
- Transportmethode
Lange UHMWPE-Teile
Lange Führungen und Streifen sollten gestützt werden, damit sie beim Transport nicht stark gebogen bleiben.
Kleine CNC-Komponenten
Kleinteile sollten so getrennt oder gruppiert werden, dass Folgendes verhindert wird:
- Mischend
- Fehlende Mengen
- Oberflächenschäden
Teiletiketten
Verpackungsetiketten können Folgendes umfassen:
- Teilenummer
- Menge
- Charge
- Kaufauftrag
- Zeichnungsrevision
Das erleichtert die Lager - und Montageabfertigung.
Von der Probe zum CAD: Was passiert, wenn keine Zeichnung existiert?
Nicht jedes Ersatzprojekt startet mit einer STEP-Datei.
Manchmal hat der Käufer nur ein abgenutztes Teil.
Ein Hersteller kann die Komponente möglicherweise rückentwickeln, es ist jedoch Vorsicht geboten.
Verschleißschäden nicht kopieren
Eine verwendete Probe kann Folgendes haben:
- Abgenutzte Flächen
- Vergrößerte Löcher
- Verzerrte Kanten
- Reduzierte Dicke
Diese Abmessungen sollten nicht automatisch zu den Abmessungen des neuen Teils werden.
Wo möglich, sollte Reverse Engineering auch Folgendes verwenden:
- Abmessungen der Verbindungsteile
- Maschinenzeichnungen
- Kettenmaße
- Montagestellungen
- Unabgetragene Oberflächen
Das Ziel ist es, die ursprüngliche Funktion zu reproduzieren, nicht den abgenutzten Zustand zu reproduzieren.
Welche Informationen sollten Käufer für ein benutzerdefiniertes UHMWPE-Angebot senden?
Ein kompletter RFQ hilft dem Hersteller, genauer zu zitieren und reduziert die Hin- und Her-Kommunikation.
Dateien
Bereitstellen:
- STEP-Datei
- 2 D PDF Zeichnung
- DXF, wo nützlich
- Fotos beim Austausch einer vorhandenen Komponente
Materialinformationen
Bereitstellen:
- Erforderliche UHMWPE-Note
- Farbe
- Alle additiven Anforderungen
- Dokumentationsanforderungen
Menge
Staat:
- Prototypenmenge
- Erste Produktionsmenge
- Erwartetes Jahresvolumen
Die Menge kann sich auf die Bearbeitungsstrategie und das Vorrichtungsdesign auswirken.
Toleranzanforderungen
Klar identifizieren:
- Kritische Dimensionen
- Allgemeine Toleranzen
- Besondere Prüfanforderungen
Anwendungsinformationen
Erklären Sie, was das Teil bewirkt.
Zum Beispiel:
- Kettenführung
- Verschleißplatte
- Gleitblock
- Schaber
- Förderkomponente
Die Kenntnis der Funktion kann dem Lieferanten helfen, potenzielle Produktionsbedenken zu erkennen.
Häufige benutzerdefinierte UHMWPE-Bearbeitungsfehler
Mehrere Probleme führen immer wieder zu Verzögerungen oder unnötigen Kosten.
Senden nur eines Screenshots
Ein Screenshot ist zur Diskussion nützlich, reicht aber normalerweise nicht für die Herstellung aus.
Senden Sie tatsächliche CAD- und Zeichnungsdateien.
Überall strenge Toleranzen anwenden
Dadurch erhöht sich der Bearbeitungs - und Inspektionsaufwand, ohne dass die Leistung unbedingt verbessert werden muss.
Identifizieren der Materialqualität nicht
“Weißer Kunststoff” oder “PE” ist keine vollständige technische Materialspezifikation.
Metallteilgeometrie direkt kopieren
Ein Kunststoffaustausch kann unterschiedliche Dicke, Montage oder Abstand erfordern.
Thermische Expansion ignorieren
Lange UHMWPE-Führungen sollten unter Berücksichtigung der Dimensionsbewegung entworfen werden.
Bestellung einer großen Charge vor der Genehmigung des ersten Teils
Bei neuen OEM-Teilen kann die Zulassung des ersten Artikels das Risiko verringern.
Überarbeitungen nicht kontrollieren
Alte Zeichnungen können teure Produktionsfehler erzeugen.
Benutzerdefinierte UHMWPE CNC-Bearbeitung FAQ
Kann UHMWPE CNC-bearbeitet sein?
Ja. UHMWPE kann in viele kundenspezifische technische Komponenten CNC-gefräst, geroutet, gebohrt, gedreht und profiliert werden.
Welches Dateiformat eignet sich am besten für benutzerdefinierte UHMWPE-Teile?
Eine STEP-Datei in Kombination mit einer dimensionierten 2 D-Zeichnung ist normalerweise hoch nützlich Die STEP-Datei liefert Geometrie, während die Zeichnung Toleranzen und andere Fertigungsanforderungen definiert.
Kann man UHMWPE aus einer physischen Probe bearbeiten?
Ja, ein Muster kann als Referenz verwendet werden, abgenutzte Oberflächen sollten jedoch nicht automatisch kopiert werden, Original-Funktionsmaße sollten nach Möglichkeit rekonstruiert werden.
Kann UHMWPE enge Toleranzen halten?
UHMWPE kann genau bearbeitet werden, Toleranzen sollten jedoch die Wärmeausdehnung, Flexibilität und Anwendungsanforderungen des Materials widerspiegeln.
Können UHMWPE-Teile versenkte Löcher haben?
Ja. Senker, Vorbohrungen, Schlitze und andere Montagefunktionen können bei richtiger Konstruktion CNC-bearbeitet werden.
Soll ich zuerst einen Prototyp bestellen?
Bei neuen oder komplexen Teilen kann ein Prototyp oder erster Artikel nützlich sein, bevor größere Produktionsmengen festgelegt werden.
Können Teilenummern hinzugefügt werden?
Ja. Je nach Projekt können Teilenummern, Chargenidentifikation oder Kundenmarkierungen hinzugefügt werden, um die Montage und Rückverfolgbarkeit zu vereinfachen.
Kann 1TP3 T Wiederholte OEM-Bestellungen produzieren?
Eine wiederholte Produktion ist möglich, wenn Materialspezifikationen, Zeichnungen, Überarbeitungen und Inspektionsanforderungen klar kontrolliert werden.
Benutzerdefinierte UHMWPE CNC-Bearbeitung RFQ-Checkliste
Bevor Sie ein Angebot anfordern, bereiten Sie Folgendes vor.
Designdateien
- STEP-Datei
- 2 D-Zeichnung
- DXF bei Bedarf
- Referenzfotos
Material
- UHMWPE-Grad
- Farbe
- Spezielle Zusatzstoffe
- Erforderliche Materialunterlagen
Menge
Staat:
- Prototypenmenge
- Erste Produktionsmenge
- Erwartetes Jahresvolumen
Die Menge kann sich auf die Bearbeitungsstrategie und das Vorrichtungsdesign auswirken.
Toleranzanforderungen
Klar identifizieren:
- Kritische Dimensionen
- Allgemeine Toleranzen
- Besondere Prüfanforderungen
Anwendungsinformationen
Erklären Sie, was das Teil bewirkt.
Zum Beispiel:
- Kettenführung
- Verschleißplatte
- Gleitblock
- Schaber
- Förderkomponente
Die Kenntnis der Funktion kann dem Lieferanten helfen, potenzielle Produktionsbedenken zu erkennen.
Häufige benutzerdefinierte UHMWPE-Bearbeitungsfehler
Mehrere Probleme führen immer wieder zu Verzögerungen oder unnötigen Kosten.
Senden nur eines Screenshots
Ein Screenshot ist zur Diskussion nützlich, reicht aber normalerweise nicht für die Herstellung aus.
Senden Sie tatsächliche CAD- und Zeichnungsdateien.
Überall strenge Toleranzen anwenden
Dadurch erhöht sich der Bearbeitungs - und Inspektionsaufwand, ohne dass die Leistung unbedingt verbessert werden muss.
Identifizieren der Materialqualität nicht
“Weißer Kunststoff” oder “PE” ist keine vollständige technische Materialspezifikation.
Metallteilgeometrie direkt kopieren
Ein Kunststoffaustausch kann unterschiedliche Dicke, Montage oder Abstand erfordern.
Thermische Expansion ignorieren
Lange UHMWPE-Führungen sollten unter Berücksichtigung der Dimensionsbewegung entworfen werden.
Bestellen eines Prototyps vor der Genehmigung des ersten Teils
Bei neuen OEM-Teilen kann die Zulassung des ersten Artikels das Risiko verringern.
Überarbeitungen nicht kontrollieren
Alte Zeichnungen können teure Produktionsfehler erzeugen.
Benutzerdefinierte UHMWPE CNC-Bearbeitung FAQ
Kann UHMWPE CNC-bearbeitet sein?
Ja. UHMWPE kann in viele kundenspezifische technische Komponenten CNC-gefräst, geroutet, gebohrt, gedreht und profiliert werden.
Welches Dateiformat eignet sich am besten für benutzerdefinierte UHMWPE-Teile?
Eine STEP-Datei in Kombination mit einer dimensionierten 2 D-Zeichnung ist normalerweise hoch nützlich Die STEP-Datei liefert Geometrie, während die Zeichnung Toleranzen und andere Fertigungsanforderungen definiert.
Kann man UHMWPE aus einer physischen Probe bearbeiten?
Ja, ein Muster kann als Referenz verwendet werden, abgenutzte Oberflächen sollten jedoch nicht automatisch kopiert werden, Original-Funktionsmaße sollten nach Möglichkeit rekonstruiert werden.
Kann UHMWPE enge Toleranzen halten?
UHMWPE kann genau bearbeitet werden, Toleranzen sollten jedoch die Wärmeausdehnung, Flexibilität und Anwendungsanforderungen des Materials widerspiegeln.
Können UHMWPE-Teile versenkte Löcher haben?
Ja. Senker, Vorbohrungen, Schlitze und andere Montagefunktionen können bei richtiger Konstruktion CNC-bearbeitet werden.
Soll ich zuerst einen Prototyp bestellen?
Bei neuen oder komplexen Teilen kann ein Prototyp oder erster Artikel nützlich sein, bevor größere Produktionsmengen festgelegt werden.
Können Teilenummern hinzugefügt werden?
Ja. Je nach Projekt können Teilenummern, Chargenidentifikation oder Kundenmarkierungen hinzugefügt werden, um die Montage und Rückverfolgbarkeit zu vereinfachen.
Kann 1TP3 T Wiederholte OEM-Bestellungen produzieren?
Eine wiederholte Produktion ist möglich, wenn Materialspezifikationen, Zeichnungen, Überarbeitungen und Inspektionsanforderungen klar kontrolliert werden.
Benutzerdefinierte UHMWPE CNC-Bearbeitung RFQ-Checkliste
Bevor Sie ein Angebot anfordern, bereiten Sie Folgendes vor.
Designdateien
- STEP-Datei
- 2 D-Zeichnung
- DXF bei Bedarf
- Referenzfotos
Material
- UHMWPE-Grad
- Farbe
- Spezielle Zusatzstoffe
- Erforderliche Materialunterlagen
Abmessungen
- Gesamtgröße
- Kritische Toleranzen
- Lochstandorte
- Spielautomaten
- Taschen
- Profile
Menge
- Prototypenmenge
- Produktionsmenge
- Erwartete jährliche Nachfrage
Qualitätsanforderungen
- Erste Artikelprüfung
- Kritische Prüfstellen
- Dimensionsbericht
- Rückverfolgbarkeit der Chargen
Verpackung
- Teiletiketten
- Menge pro Karton
- Palettenanforderungen
- Besonderer Schutz für lange Teile
Die Angabe dieser Details erlaubt es dem Lieferanten, nicht nur den Teilepreis, sondern auch den kompletten Herstellungsweg zu bewerten.
Schlussfolgerung
Ein zuverlässiges Maß UHMWPE CNC Bearbeitung Prozess beginnt lange bevor der Cutter den Kunststoff berührt.
Es beginnt mit dem Verständnis der Zeichnung, der Funktion des Teils, der Materialgüte und welche Maße tatsächlich von Bedeutung sind.
Von dort aus muss der Hersteller kontrollieren:
- Rohstoff
- Blankzubereitung
- Bearbeitungsablauf
- Werkzeugzustand
- Befestigung
- Wärme
- Toleranzen
- Erste Artikelprüfung
- Chargenproduktion
- Revisionskontrolle
- Verpackung
Für Käufer ist dieser Workflow auch eine nützliche Möglichkeit, Lieferanten zu bewerten.
Anstatt nur zu fragen, “Haben Sie CNC-Maschinen?”, fragen Sie, wie der Lieferant Zeichnungen bewertet, erste Artikel verwaltet, kritische Abmessungen steuert und die Wiederholungsproduktion übernimmt.
Paowo Group stellt Maß UHMWPE bearbeitete Teile und OEM/ODM-Anpassung Für industrielle Kunststoffbauteile.
Senden Sie Ihre STEP-Datei, 2 D-Zeichnung, Materialbedarf, Menge, kritische Toleranzen und Anwendungsinformationen Für eine Überprüfung und ein Angebot zur Herstellbarkeit.